
Tekniska kedjor
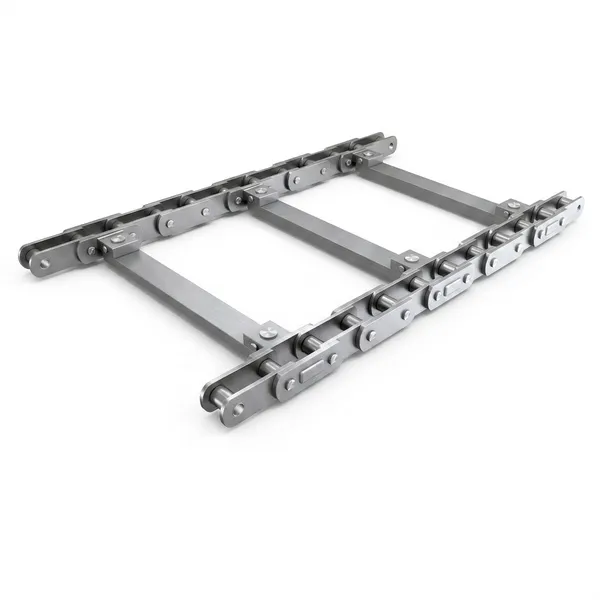
Svetsade ståltransportörkedjor, gjutna länkkedjor, smidda kedjor, skopelevatorkedjor, skrapkedjor, koltvättkedjor, flasktvättkedjor och släpkedjor för cement-, gruv-, stål-, kemi- och tung processindustri. ISO 1977 tung serie och DIN 8167 standardmått.
Svetsat stål
Gjuten / Smidd
Upp till 3 000 kN
Brottbelastning
-40 till +700°C
Driftsområde
10+-serien
Hiss / Skrapa / Drag
Teknisk kedja - Produktöversikt
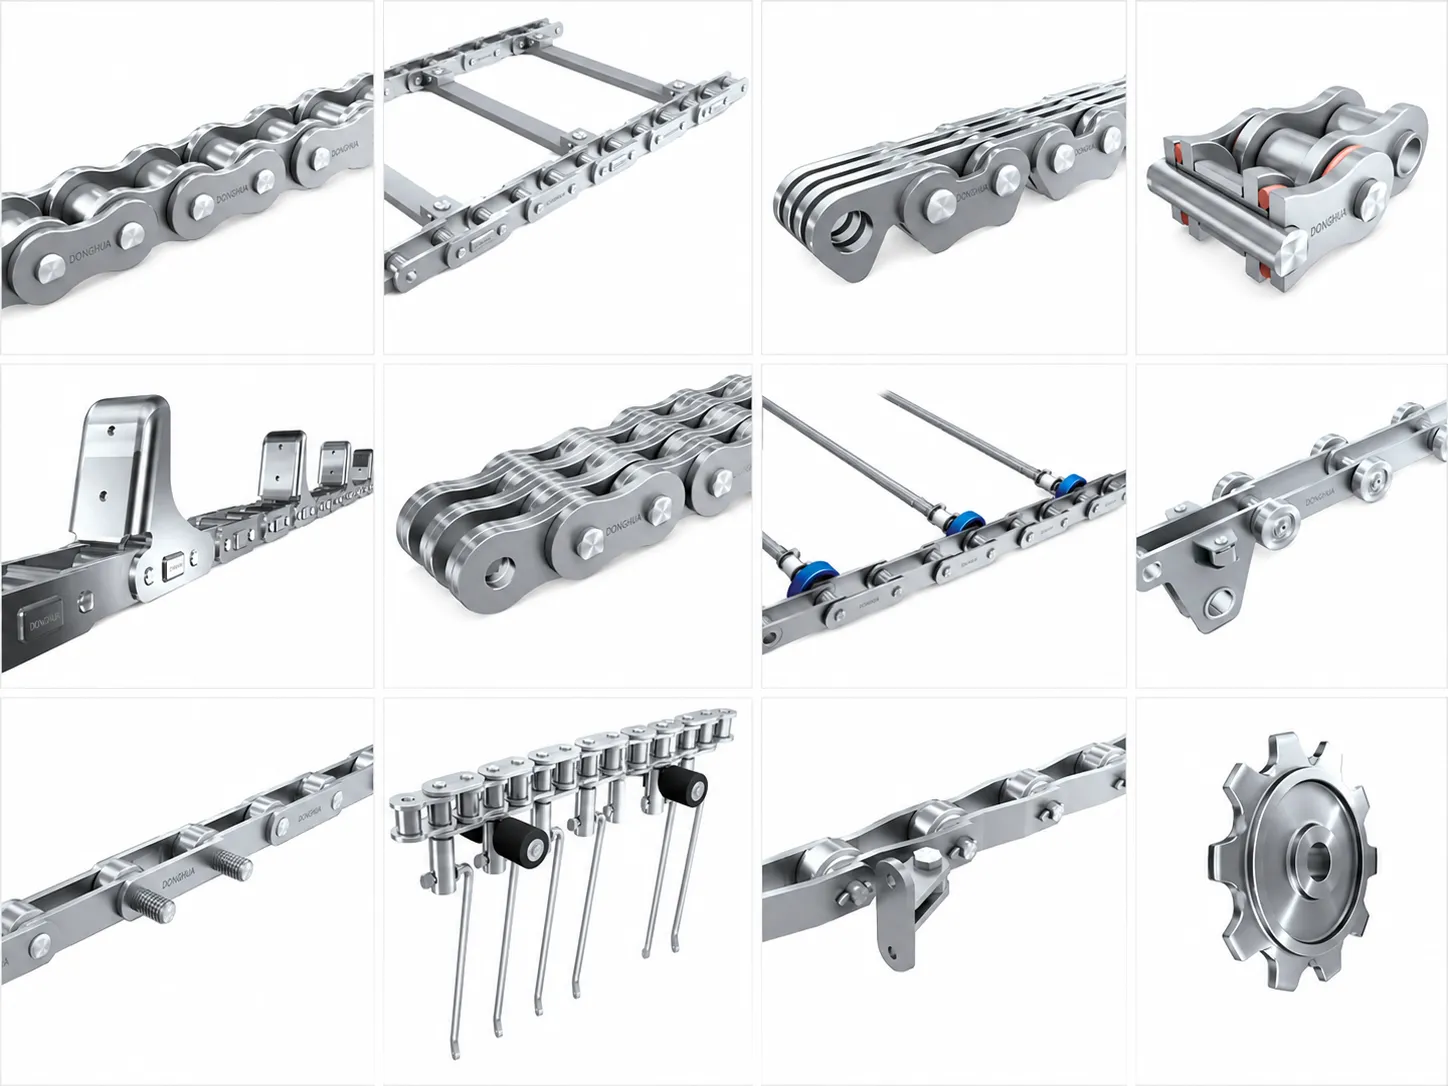
Koreas ständiga makt ingenjörskedjor är specialutvecklade för de mest krävande transport- och lyftapplikationerna inom tung industri: cementugnar, masugnsladdhissar, kolgruvsfront- och grindtransportörer, matare för stenbrott, skrotladdning i stålverk, elevatorkedjor i sockerbruk, kedjor för flasktvättmaskiner, pappersmassarötare och matningstransportörer för kemiska fabriksreaktorer. Dessa kedjor skiljer sig fundamentalt från standardrulltransportörkedjorna i EP-transportörserien - de använder smidda eller gjutna komponenter istället för stansade stålplattor, svetsad eller pressad konstruktion istället för presspassad stiftmontering och legerat stål genomgående snarare än kolstål.
De viktigaste familjerna av ingenjörskedjor är: svetsade stålbussningskedjor (WH-, WHX-, WHD-serien) för skopelevatorer och tunga transportörer; gjutna länkkedjor (P-serien, H-klass) för stålverk och släptransportörer i stenbrott; skraptransportörkedjor (rundlänk, ovallänk och rektangulärlänk) för transportörer för kolgruvor; flasktvättskedjor för rengöringsmaskiner för glasflaskor; sockerbrukskedjor för bagassetransportörer; och timmer- och timmerkedjor för hantering av sågverkstimmer och sortering av virke.
EP-konstruktionskedjor levereras i legerat stål med specificerad värmebehandling för att uppnå den Brinell-hårdhet som krävs för tillämpningen - vanligtvis 250 till 350 HB för generell tung belastning, 350 till 450 HB för nötande användning och utvalda kvaliteter upp till 550 HB för extrem nötningsbeständighet. Materialcertifieringar tillhandahålls med alla leveranser av konstruktionskedjor. Icke-standard stigning, icke-standard rulldiameter och anpassade fästkonfigurationer finns tillgängliga med ritningar och en minsta orderkvantitet på en kretslängd eller 10 meter, beroende på vilket som är störst.
Sammanfattning av Engineering Chain-serien
| Serie / Typ | Konstruktion | Tonhöjdsområde | Max. draghållfasthet | Primär användning |
|---|---|---|---|---|
| WH/WHX-bussning | Svetsad + pressad bussning | 100 till 305 mm | 1 600 kN | Skopelevatorer, tunga transportörer |
| WHD Dubbelpitch | Svetsad bussning med dubbel stigning | 130 till 260 mm | 800 kN | Jordbrukshissar, utsädesförädling |
| Cast Link (P-serien) | Länkar i gjutna legeringar i stål | 150 till 400 mm | 3 000 kN | Stenbrottstransportör, masugn |
| Rundlänkskrapa | Rundstång, oval svetsad länk | 86 till 152 mm | 1 200 kN | Kolgruvstransportör (AFC/BSL) |
| Flasktvättkedja | Gjutna/rostfria länkar | 100 till 125 mm | 200 kN | Tvättmaskiner för glasflaskor |
| Sockerbrukskedja | Gjuten eller smidd, flänsad | 160 till 200 mm | 600 kN | Bagassetransportör, sockerrörselevator |
| Dragkedja | Smidd eller svetsad, kraftig | 200 till 500 mm | 2 000 kN | Stålskrotgård, slagghantering |
| Timmer-/stockkedja | Smidda länkar med krok eller lås | 150 till 250 mm | 400 kN | Sågverksloggdäck, virkessortering |
WH-serien svetsade stålbussningskedjor
WH-serien av kedjor är branschstandarden för skopelevatorer och tunga bulktransportörer. Länken är gjord av kraftigt stålband, böjt till en åttformad form och svetsad vid skarven. Bussningen pressas in i pipan. Dessa kedjor bär mycket höga dragbelastningar vid låg hastighet och klassificeras främst efter minsta brottbelastning enligt ISO 1977-klassificeringen för tunga serier.
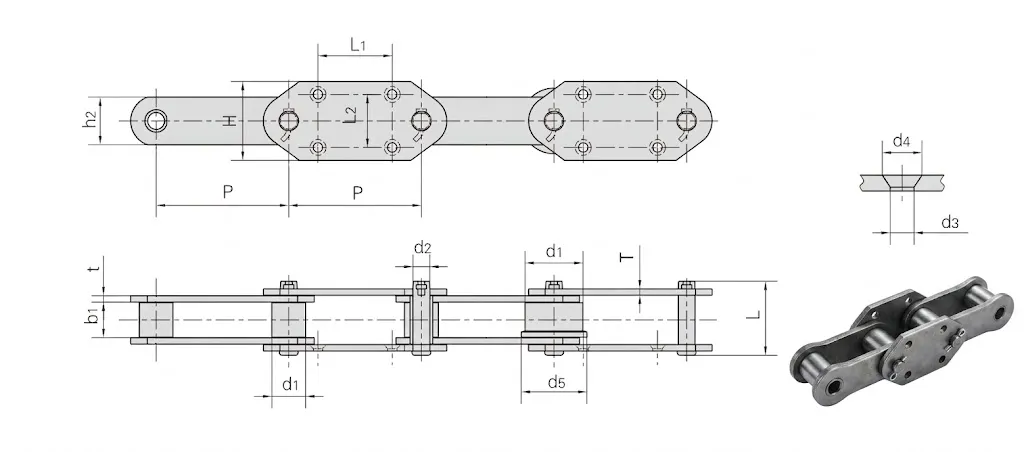
| EP-modell | DIN/ISO-referens | Lutning (mm) | Inre bredd (mm) | Pipordiameter (mm) | Minsta draghållfasthet (kN) | Vikt (kg/m²) |
|---|---|---|---|---|---|---|
| EP-WH78 | WH78 | 100.00 | 36.0 | 38.0 | 245 | 9.8 |
| EP-WH82 | WH82 | 100.00 | 32.0 | 43.0 | 290 | 11.2 |
| EP-WH106 | WH106 | 130.18 | 45.0 | 48.0 | 450 | 16.0 |
| EP-WH110 | WH110 | 130.18 | 48.0 | 52.0 | 500 | 18.5 |
| EP-WH124 | WH124 | 152.40 | 51.0 | 60.0 | 630 | 22.0 |
| EP-WH132 | WH132 | 152.40 | 57.0 | 67.0 | 710 | 27.0 |
| EP-WH150 | WH150 | 200.00 | 64.0 | 76.0 | 900 | 38.0 |
| EP-WH176 | WH176 | 228.60 | 76.0 | 89.0 | 1,200 | 58.0 |
| EP-WH196 | WH196 | 260.35 | 89.0 | 100.0 | 1,600 | 78.0 |
Rundlänkade skraptransportörkedjor
Rundlänkkedjor för underjordiska kolgruvstransportörer (armerade fronttransportörer, AFC) och balklastare (BSL). Dessa kedjor är tillverkade enligt DIN 22252 och BS 6396 standarder och löper i transportörens kanalsektion utan kedjehjulsingrepp - de dras längs med friktionskontakt med kedjetransportörens drivenhet genom skrapstänger som är svetsade eller fastklämda på kedjan med jämna mellanrum. Kedjan måste därför motstå höga dragbelastningar, vara flexibel i alla plan och motstå slipande kontakt med kol-, berg- och ståltråg.
| EP-modell | Standard | Kedjestorlek | Lutning (mm) | Stångdiameter (mm) | Minsta draghållfasthet (kN) | Vikt (kg/m²) |
|---|---|---|---|---|---|---|
| EP-RL34x86 | DIN 22252 | 34x86 | 86 | 34 | 500 | 21.4 |
| EP-RL38x100 | DIN 22252 | 38x100 | 100 | 38 | 630 | 26.5 |
| EP-RL42x118 | DIN 22252 | 42x118 | 118 | 42 | 800 | 32.0 |
| EP-RL48x137 | DIN 22252 | 48x137 | 137 | 48 | 1,000 | 42.5 |
| EP-RL54x152 | DIN 22252 | 54x152 | 152 | 54 | 1,200 | 54.0 |
Specialtekniska kedjeserier
Gjutna länkkedjor (P-serien)
Individuella länkar av gjuten legering i stål, sammankopplade med stift eller genomgående bultar, bildar en extremt robust kedja för matare i stenbrott, släptransportörer för skrotgårdar, hissar för masugnar och malmbehållare. Den gjutna länkkonstruktionen tolererar stötar från stora stenar och skrotmetall som skulle kunna spräcka konventionella platt- och stiftkedjor. Finns i högkromjärn för slitstyrka eller manganstål för slagtålighet.
Stigning 150 mm till 400 mm. Brottlast upp till 3 000 kN. Länkar kan levereras enligt kundritningar.
Flasktvättskedjor
Tvättmaskiner för glasflaskor använder kedjetransportsystem som transporterar flaskorna i fickbehållare genom en serie förtvätt-, tvätt-, skölj- och slutsköljningstankar. Kedjorna arbetar nedsänkta i varma, kaustiska tvättlösningar vid 60 till 80 grader C och måste motstå korrosion medan de bär lasten av fyllda flaskfickor. EP-flasktvättkedjor finns i härdat stål med varmförzinkning för alkalibeständighet, eller i rostfritt stål för mer krävande kaustiska koncentrationer.
Delning 100 mm och 125 mm. Breddkonfigurationer för standardmaskinserierna Krones, KHS, Barry-Wehmiller och SMF.
Sockerbrukskedjor
Sockerrörselevatorer och bagasstransportörer använder specialdesignade kedjor med flänsade eller monterade bärstänger som flyttar rörrörsstjälkar från avlastningsbordet till skär- och malningsutrustningen, och transporterar bagass (använd rörrörsfiber) från kvarnarna till pannhuset. EP-sockerkvarnkedjor följer standardstigning och lagerdimensioner som används i Fulton-, Fives Cail- och Fletcher-Smith-kvarnkonstruktioner. Gjutna manganstålslänkar för de mest belastade positionerna.
Stigning 160 mm till 200 mm. Gjuten eller smidd konstruktion. Fästhål för bärstång borrade enligt mönsterritningar.
Koltvättskedjor
Kedjor för tvättanläggningar för medeltunga kol, inklusive drivkedjor för magnetitmediumbadseparatorer, fina kolspiraler och matarpumpar för medeltunga cykloner. Dessa kedjor arbetar nedsänkta i magnetitmedium och måste motstå nötning från fint kol och magnetitpartiklar samtidigt som de bibehåller dimensionsnoggrannheten för kedjehjulsingreppet. Krom-molybdenlegerat stål med genomgående härdning till 350 till 400 HB är standard.
Finns i WH-seriens delningstorlekar. Kan levereras som ersättningskedjor för befintliga anläggningar med uppmätt prov.
Timmer- och stockhanteringskedjor
Timmerdäckskedjor för sågverk, sorterings- och sorteringstransportörer för stockar samt inmatningskedjor för barkning. Dessa kedjor måste bära mycket höga stötbelastningar från stockar som släpps eller rullas på transportören, och måste motstå slitage från sand och grus inbäddat i stockbarken. EP-timmerkedjor använder smidda stållänkar med integrerade krokar eller knapar för stockingrepp. Kedjesystem för stocklagringsdammar för flytande stocksortering finns också tillgängliga.
Stigning 150 mm till 250 mm. Arbetsbelastning per kedjepar för att stödja maximal stockdiameter och densitet.
Stålverkskedjor
Kedjor för masugnshissar, påfyllningstransportörer, drivsystem för koksugnar och skänktransportvagnar för varmmetall. Kedjor i stålverk är bland de mest krävande inom ingenjörskonst – höga temperaturer från strålningsvärme, kraftiga stötar, föroreningar från glödskal och slagg, samt mycket långa livslängder mellan underhållsstopp. Värmebeständigt legerat stål med keramisk eller grafittorrsmörjning krävs över 400 grader C.
Gjutna länkar i P-serien eller smidda WH-serien. Anpassad arbetsbelastning och stigning enligt ritning för anläggningens specifikation.
Applikationer
Cementtillverkning
EP-WH124 till EP-WH176 skopelevatorkedjor för cementråmjöl och klinker som lyfts till silotoppar. WH-seriens släpkedjor för ugnsmatningstransportörer och klinkertransporttråg vid temperaturer över 400 grader C. Gjutna länkkedjor för återvinningstransportörer i lagringshallar för cementråvaror. EP kan leverera matchande ersättningskedjor enligt standarddimensioner som används av cementfabrikerna FLSmidth, ThyssenKrupp Polysius, Gebr. Pfeiffer och KHD.
Kolbrytning
EP rundlänkade skrapkedjor enligt DIN 22252 för underjordiska armerade fronttransportörer (AFC) och balklastare (BSL). Finns i standardstorlekar som används av Caterpillar (Joy), Komatsu Mining (DBT), Eickhoff och kinesiska OEM-tillverkare. Ersättningskedjor kan levereras efter kontroll av EP-ingenjörer av provkedjor. Kedjor för ytbehandlingsanläggningar (tvätterier, beredningsanläggningar och blandningslager) i WH- och M-serien finns också tillgängliga.
Brytning och aggregat
EP-gjutna länkkedjor för matartransportörer i stenbrott som tar emot sprängsten direkt från den primära krossutloppet. De gjutna manganstålslänkarna absorberar stötar från stenar upp till 800 mm i diameter och motstår nötning från kiseldioxidhaltigt ballastmaterial. EP P-seriens kedjor används också i drivkedjor för vibrerande siktar i ballastkrossanläggningar, skopelevatorer för råmaterial och transportörer för grustvättanläggningar där kedjan måste fungera i en kontinuerligt våt och slitande miljö.
Livsmedels- och dryckesindustrin
EP-flasktvättskedjor för tvättlinjer för returflaskor av glas i större dryckesfabriker. Kedjorna transporterar flaskfickornas transportörer genom flerstegstvätt- och sköljzoner vid förhöjda temperaturer i frätande rengöringslösningar. Galvaniserade kolstålkedjor för vanliga HDPE-flaskfickor; rostfritt stål för premiumlinjer där flaskkvaliteten kräver renare tvättlösningar. EP levererar även sockerbrukskedjor för rörrörshantering och bagasstransport i sockertillverkningsanläggningar.
Relaterade produkter - Kedjor och matchande kedjehjul
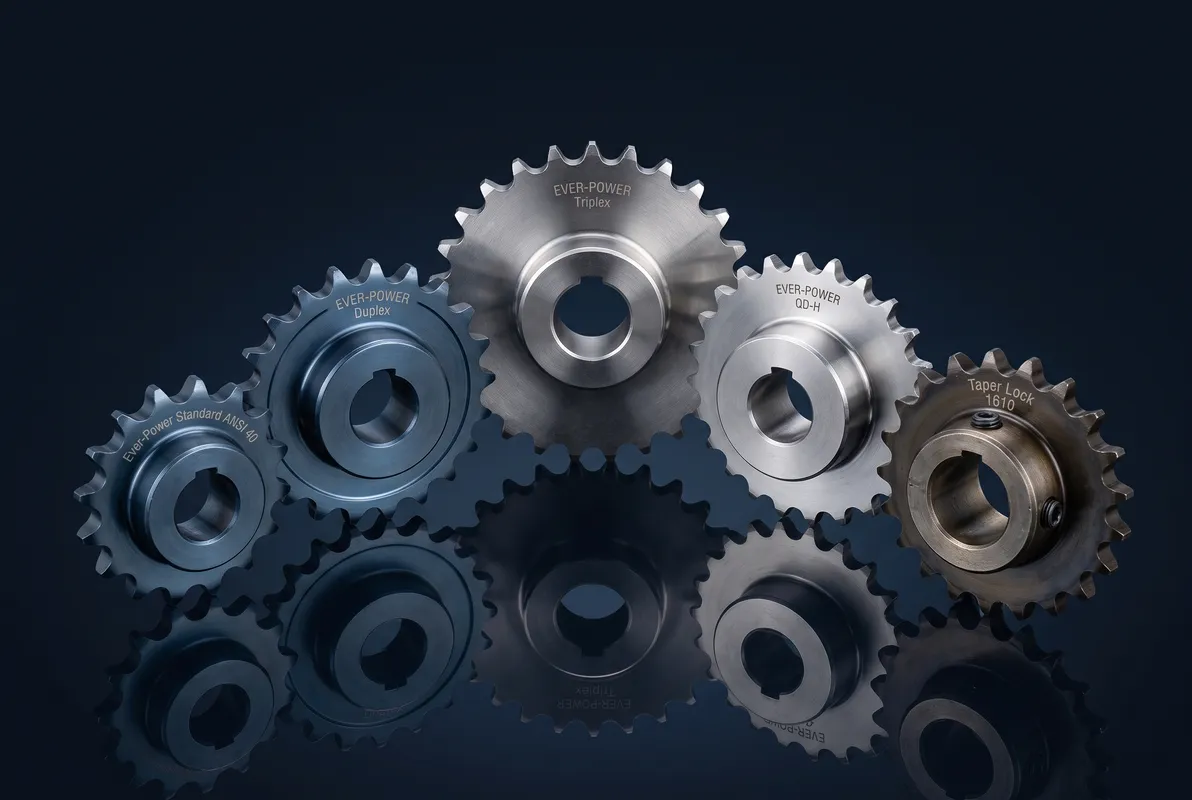
Varje kedja i Korea Ever-Power-serien har ett matchande drev tillgängligt via vår partnerwebbplats. sprocket-chain.netKedjehjulen tillverkas i C45-kolstål, segjärn och sätthärdat legeringsstål för att passa kugggeometrin för varje specifik kedjeserie. Genom att använda ett matchande EP-drev tillsammans med en EP-kedja garanteras korrekt stigningsingrepp, jämn kuggbelastningsfördelning och maximal kedjans livslängd.
Kedjehjulssortimentet omfattar simplex-, duplex- och triplex-kuggprofiler för rullkedjor i standard A- och B-serien; jordbrukskuggprofiler för CA-, CC- och S-serien; ISO 1977-kuggprofiler för transportörkedjor i M-serien; och specialanpassade kuggprofiler för WH-seriens tekniska kedjor. Borrbearbetning, kilspår, ställskruvar, koniska lås och QD-bussningsnavkonstruktioner finns tillgängliga. Standardhålstorlekar skickas inom 5 arbetsdagar; färdiga hål och specialnav levereras inom 10 arbetsdagar.
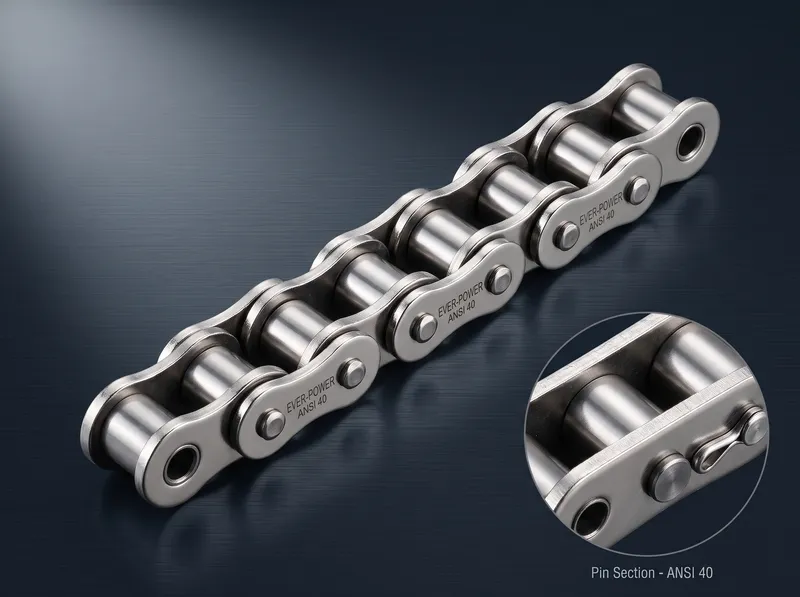
Drivkedjor
Precisionsrullkedjor i A- och B-serien med kort stigning. Stigning 9,525 mm till 76,2 mm, simplex till triplex.
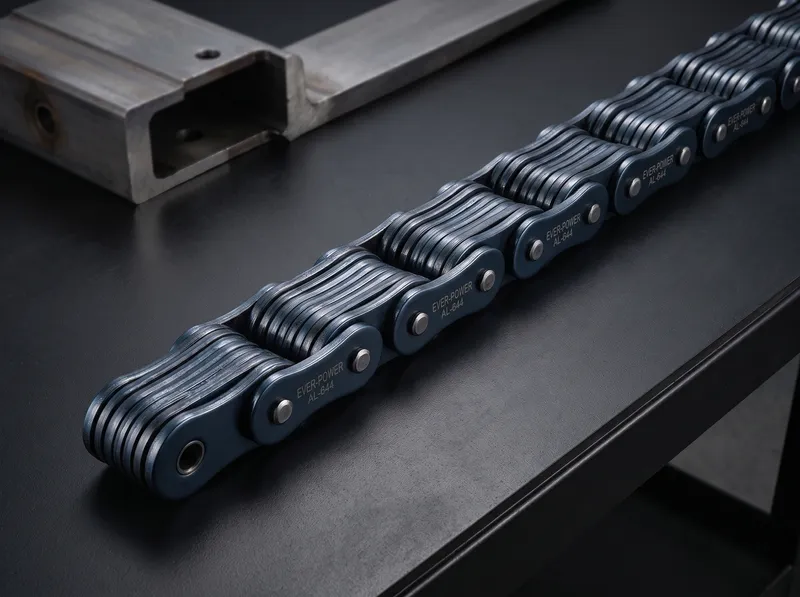
Lövkedjor
BL- och LH-lyftkedjor för gaffeltruckmaster och industrihissar. Brottlaster upp till 1 600+ kN.
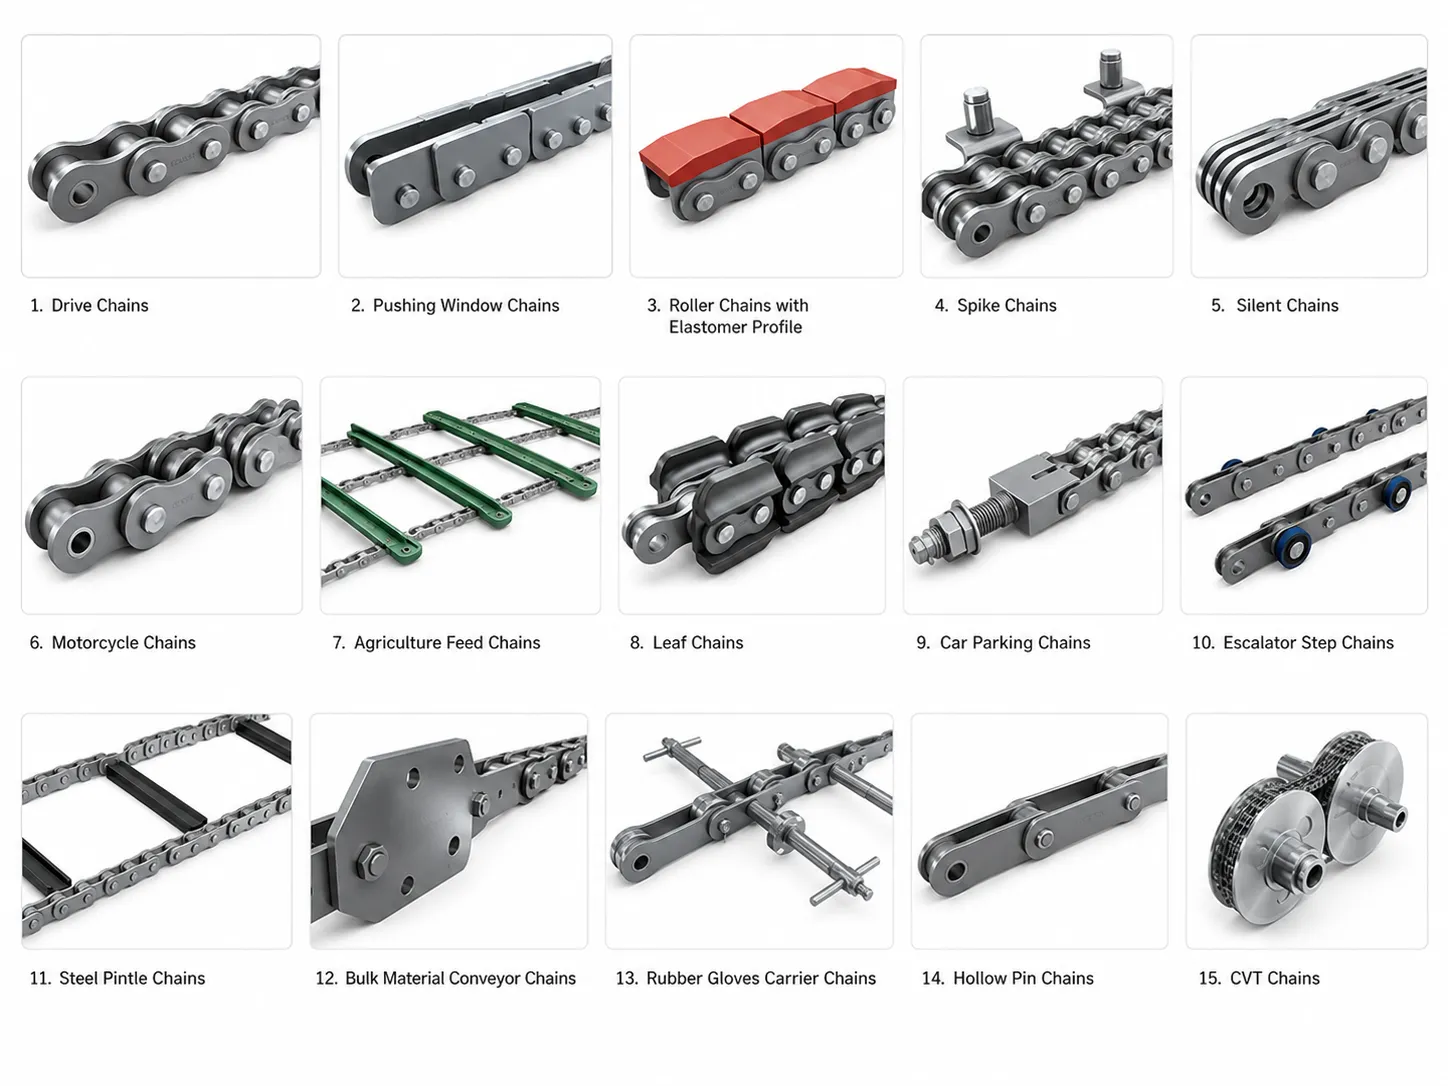
Transportörkedjor
C/M/HP/FV/MT-serien för monteringslinjer, livsmedelsbearbetning, förpackning och transport av bulkmaterial.
Vanliga frågor
Vad våra kunder säger
★★★★★
"Vi skickade ett prov av vår klinkerkedja för skopelevatorer till EP och fick en måttritning och offert inom fyra arbetsdagar. De nya WH132-kedjorna matchade våra befintliga kedjehjul perfekt. Efter 26 månader vid 380 grader C med månatlig grafitsmörjning är förlängningen fortfarande under 1,5%. Tidigare kedjor från OEM-tillverkaren höll i 18 månader innan de behövde bytas ut."
MA, underhållschef
Egypten - Cementfabrik, 3 000 tpd
★★★★★
"Vi monterade EP RL42x118-fronttransportörkedjor på vår långväggs-AFC. DIN 22252-dimensionerna verifierades före leverans och huvudlänkarna fungerade korrekt vid första installationen. Efter två panelframmatningar (cirka 650 meter frontframmatning) uppvisade kedjorna en förlängning på 2.1% och byttes ut enligt plan. Kedjekvaliteten var enhetlig över alla tre leveranser under 18-månaderskontraktet."
JW, underjordsingenjör
Polen - Kolgruva
★★★★★
"Vår krossmatare förbrukade gjutna länkkedjor från OEM-tillverkaren med en hastighet av 2 utbyten per år till en mycket hög kostnad. EP levererade P-seriens kedjor i 28% kromjärnsgjutet för de yttre länkarna och manganstål för de inre länkarna. Det första utbytesintervallet nådde 22 månader. Den blandade metallurgiska metoden löste problemet med samtidig nötning och stötar som hade besegrat lösningar med helt kromjärn eller helt mangan."
FB, fabrikschef
Australien - Granitbrott
★★★★★
"Vår tvättlinje för glasflaskor använder kedjor som kontinuerligt går genom en kaustik NaOH-lösning på 68 grader C. De tidigare varmförzinkade EP-kedjorna höll i 3 år. Vi har nu uppgraderat till EP-kedjor i rostfritt stål för flasktvätt och räknar med att hålla i 6 år innan vi byter ut dem. De rostfria kedjorna uppfyller också våra nya livsmedelssäkerhetskrav utan ytterligare certifieringssteg."
PK, teknisk chef
Nederländerna - Dryckesflaskfabrik
Ytterligare information
| Redaktör | Cxm |
|---|


