
Konstruktionsketten
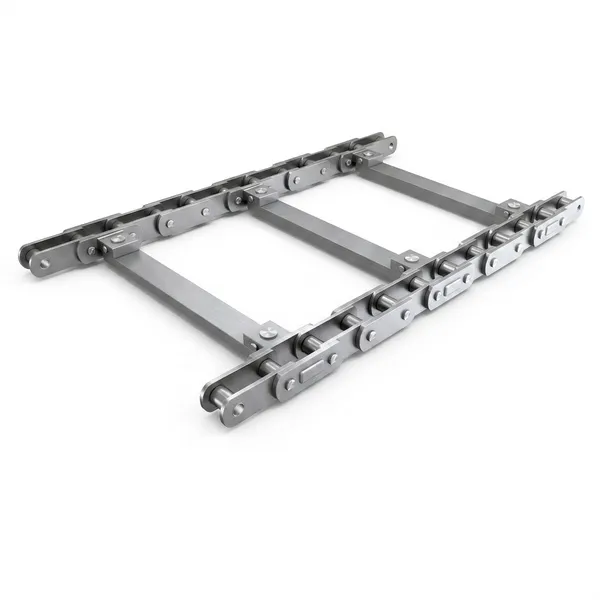
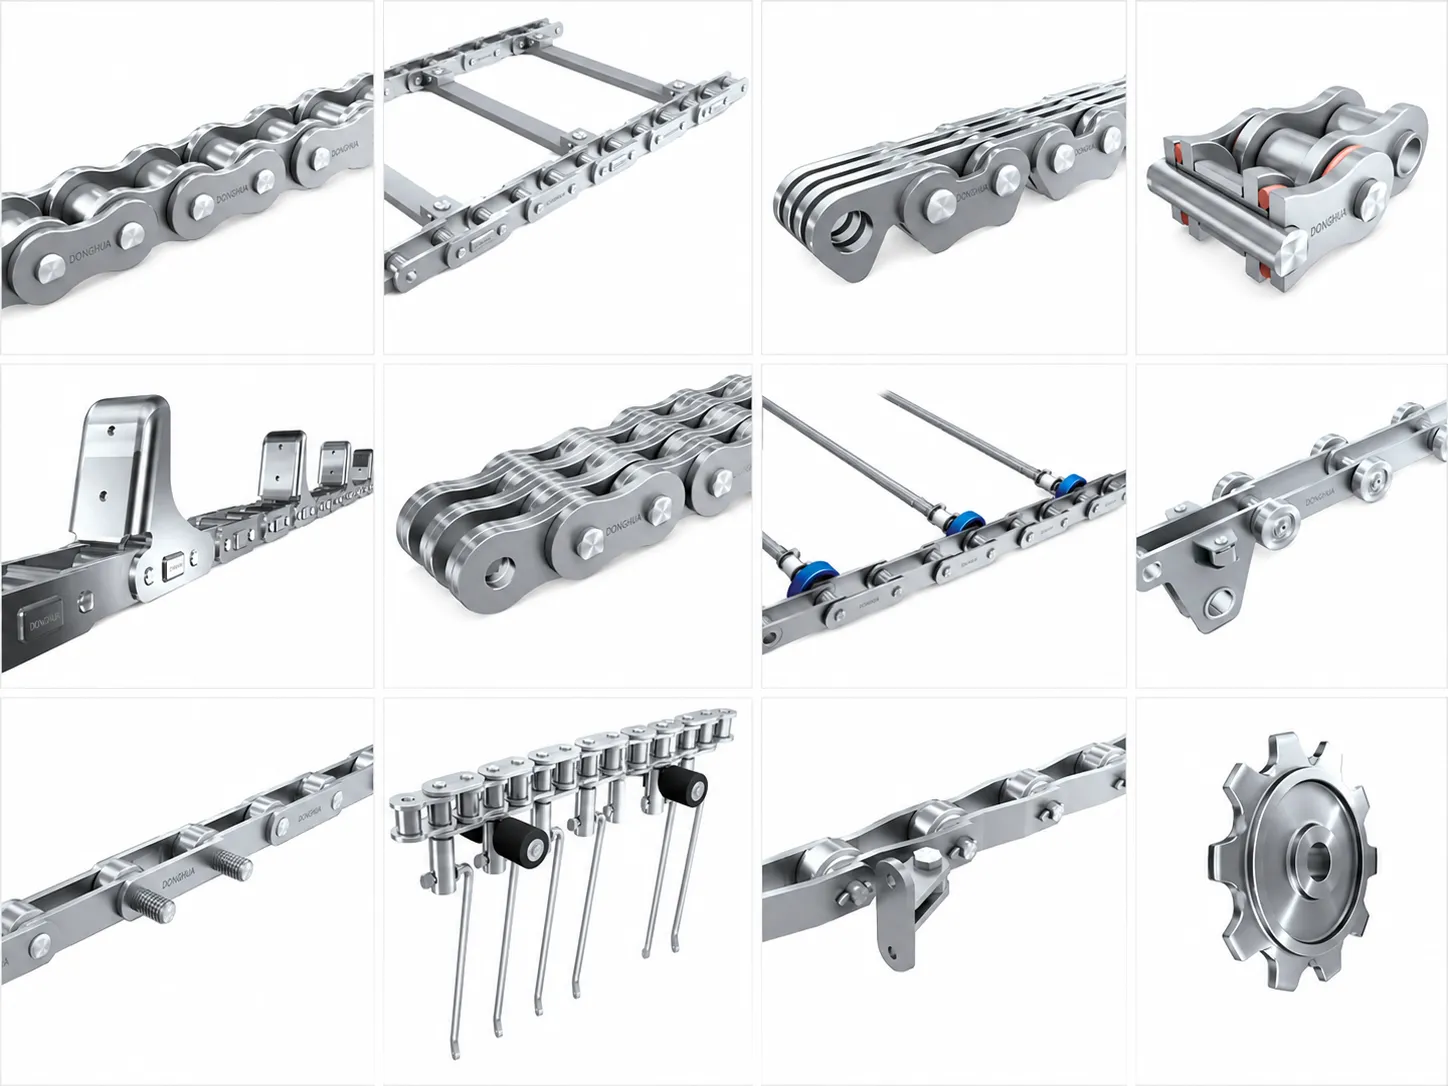
Geschweißte Stahlketten für Förderanlagen, Gussgliederketten, Schmiedeketten, Becherwerksketten, Schaberketten, Kohlewaschketten, Flaschenwaschketten und Schleppketten für Anwendungen in der Zement-, Bergbau-, Stahl-, Chemie- und Schwerindustrie. Entspricht den Normen ISO 1977 (schwere Ausführung) und DIN 8167.
Geschweißter Stahl
Gegossen / Geschmiedet
Bis zu 3.000 kN
Bruchlast
-40 bis +700 °C
Betriebsbereich
10+ Serien
Aufzug / Schaber / Schlepper
Engineering Chain – Produktübersicht
Korea Ever-Power Ingenieurketten Diese Ketten sind speziell für die anspruchsvollsten Förder- und Hebeanwendungen in der Schwerindustrie konzipiert: Zementöfen, Hochofenbeschickungsförderer, Förderbänder an Abbaufronten und Stollenenden im Kohlebergbau, Plattenbandförderer in Steinbrüchen, Schrottverladeanlagen in Stahlwerken, Förderketten in Zuckermühlen, Ketten in Flaschenwaschmaschinen, Zellstoffkocher und Reaktorförderbänder in Chemieanlagen. Sie unterscheiden sich grundlegend von den Standard-Rollenförderketten der EP-Förderreihe: Anstelle von gestanzten Stahlplatten werden geschmiedete oder gegossene Komponenten verwendet, anstelle von Presspassungen werden geschweißte oder geschmiedete Verbindungen eingesetzt, und anstelle von Kohlenstoffstahl besteht die gesamte Konstruktion aus legiertem Stahl.
Die wichtigsten Familien der Engineering-Ketten sind: geschweißte Stahlbuchsenketten (WH-, WHX-, WHD-Serie) für Becherwerke und Schwerlastförderung; Gussgliederketten (P-Serie, H-Klasse) für Stahlwerke und Steinbrüche mit Schleppförderern; Kratzförderketten (Rundglied-, Ovalglied- und Rechteckglied-) Förderbänder für den Ortsbrustbereich im Kohlebergbau; Flaschenwaschketten für Glasflaschenreinigungsmaschinen; Zuckermühlenketten für Bagasseförderbänder; und Holz- und Stammketten für die Stammhandhabung und Holzsortierung in Sägewerken.
EP-Ketten werden aus legiertem Stahl gefertigt und wärmebehandelt, um die für die jeweilige Anwendung erforderliche Brinellhärte zu erreichen – typischerweise 250 bis 350 HB für allgemeine Schwerlastanwendungen, 350 bis 450 HB für abrasive Anwendungen und ausgewählte Sorten bis zu 550 HB für extreme Abriebfestigkeit. Materialzertifikate werden mit jeder Kettenlieferung mitgeliefert. Sonderteilungen, Sonderrollendurchmesser und kundenspezifische Befestigungskonfigurationen sind auf Anfrage mit Zeichnungen und einer Mindestbestellmenge von einer Kettenlänge oder 10 Metern (je nachdem, welcher Wert größer ist) erhältlich.
Zusammenfassung der Engineering Chain-Serie
| Serie / Typ | Konstruktion | Tonhöhenbereich | Maximale Zugkraft | Primäre Verwendung |
|---|---|---|---|---|
| WH / WHX Buchse | Geschweißte + gepresste Buchse | 100 bis 305 mm | 1.600 kN | Becherwerke, Schwerlastförderanlagen |
| WHD Doppelpitch | Geschweißte Doppelteilungsbuchse | 130 bis 260 mm | 800 kN | Agrarsilos, Saatgutverarbeitung |
| Cast Link (P-Serie) | Verbindungsstücke aus legiertem Stahlguss | 150 bis 400 mm | 3.000 kN | Steinbruch-Schleppförderband, Hochofen |
| Rundgliedschaber | Rundstab, ovales Schweißglied | 86 bis 152 mm | 1.200 kN | Förderband an der Ortsbrust im Kohlebergbau (AFC/BSL) |
| Flaschenwaschkette | Guss-/Edelstahlglieder | 100 bis 125 mm | 200 kN | Glasflaschenwaschmaschinen |
| Zuckermühlenkette | Gegossen oder geschmiedet, gebördelt | 160 bis 200 mm | 600 kN | Bagasseförderband, Zuckerrohraufzug |
| Schleppkette | Geschmiedet oder geschweißt, hochbelastbar | 200 bis 500 mm | 2.000 kN | Stahlschrottplatz, Schlackenentsorgung |
| Holz / Holzkette | Geschmiedete Haken- oder Ösenglieder | 150 bis 250 mm | 400 kN | Holzstapel im Sägewerk, Holzsortierung |
Geschweißte Stahlbuchsenketten der WH-Serie
Ketten der WH-Serie sind der Industriestandard für Becherwerke und Schwerlastförderanlagen. Das Kettenglied besteht aus hochfestem Stahlband, das in Achterform gebogen und an der Naht verschweißt wird. Die Buchse ist in den Kettenkörper eingepresst. Diese Ketten können sehr hohe Zugkräfte bei niedrigen Geschwindigkeiten aufnehmen und werden primär nach ihrer Mindestbruchlast gemäß der ISO-1977-Klassifizierung für schwere Baureihen klassifiziert.
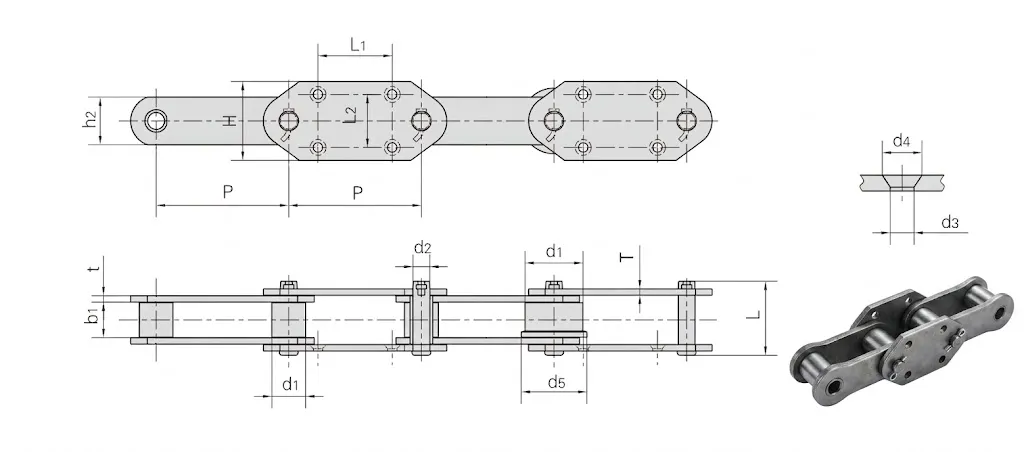
| EP-Modell | DIN / ISO Ref. | Steigung (mm) | Innenbreite (mm) | Laufdurchmesser (mm) | Mindestzugkraft (kN) | Gewicht (kg/m) |
|---|---|---|---|---|---|---|
| EP-WH78 | WH78 | 100.00 | 36.0 | 38.0 | 245 | 9.8 |
| EP-WH82 | WH82 | 100.00 | 32.0 | 43.0 | 290 | 11.2 |
| EP-WH106 | WH106 | 130.18 | 45.0 | 48.0 | 450 | 16.0 |
| EP-WH110 | WH110 | 130.18 | 48.0 | 52.0 | 500 | 18.5 |
| EP-WH124 | WH124 | 152.40 | 51.0 | 60.0 | 630 | 22.0 |
| EP-WH132 | WH132 | 152.40 | 57.0 | 67.0 | 710 | 27.0 |
| EP-WH150 | WH150 | 200.00 | 64.0 | 76.0 | 900 | 38.0 |
| EP-WH176 | WH176 | 228.60 | 76.0 | 89.0 | 1,200 | 58.0 |
| EP-WH196 | WH196 | 260.35 | 89.0 | 100.0 | 1,600 | 78.0 |
Rundglied-Schaberförderketten
Rundgliederketten für Untertage-Kohleförderer (gepanzerte Förderanlagen, AFC) und Trägerförderanlagen (BSL). Diese Ketten werden nach DIN 22252 und BS 6396 gefertigt und laufen im Kanal der Förderwanne ohne Kettenradeingriff. Sie werden durch Reibungskontakt mit dem Kettenfördererantrieb über an der Kette angeschweißte oder geklemmte Abstreifleisten vorwärtsgezogen. Die Kette muss daher hohen Zugkräften standhalten, in allen Ebenen flexibel sein und abrasivem Kontakt mit Kohle, Gestein und Stahlwannen widerstehen.
| EP-Modell | Standard | Kettengröße | Steigung (mm) | Stabdurchmesser (mm) | Mindestzugkraft (kN) | Gewicht (kg/m) |
|---|---|---|---|---|---|---|
| EP-RL34x86 | DIN 22252 | 34x86 | 86 | 34 | 500 | 21.4 |
| EP-RL38x100 | DIN 22252 | 38x100 | 100 | 38 | 630 | 26.5 |
| EP-RL42x118 | DIN 22252 | 42x118 | 118 | 42 | 800 | 32.0 |
| EP-RL48x137 | DIN 22252 | 48x137 | 137 | 48 | 1,000 | 42.5 |
| EP-RL54x152 | DIN 22252 | 54x152 | 152 | 54 | 1,200 | 54.0 |
Spezialkettenserie für den Maschinenbau
Gussglieder-Schleppketten (P-Serie)
Einzelne Glieder aus gegossenem legiertem Stahl, verbunden durch Bolzen oder Durchgangsschrauben, bilden eine extrem robuste Kette für Förderbänder in Steinbrüchen, Schrottplatzförderanlagen, Hochofenbeschickungsketten und Erzsilo-Zuführungen. Die Konstruktion der Gussglieder widersteht Stößen durch große Steine und Metallschrott, die herkömmliche Platten- und Bolzenketten beschädigen würden. Erhältlich in hochchromhaltigem Eisen für hohe Abriebfestigkeit oder in Manganstahl für hohe Schlagfestigkeit.
Teilung 150 mm bis 400 mm. Bruchlast bis zu 3.000 kN. Verbindungen können nach Kundenzeichnungen geliefert werden.
Flaschenwaschketten
Glasflaschenwaschmaschinen verwenden Kettenfördersysteme, die die Flaschen in Taschenförderern durch mehrere Vorwasch-, Wasch-, Spül- und Nachspülbecken transportieren. Die Ketten arbeiten in heißen, alkalischen Waschlösungen mit Temperaturen von 60 bis 80 °C und müssen korrosionsbeständig sein, während sie die Last der gefüllten Flaschentaschen tragen. EP-Flaschenwaschketten sind in gehärtetem Stahl mit Feuerverzinkung für Alkalibeständigkeit oder in Edelstahl für höhere Laugenkonzentrationen erhältlich.
Teilung 100 mm und 125 mm. Breitenkonfigurationen für Standard-Maschinenbaureihen von Krones, KHS, Barry-Wehmiller und SMF.
Zuckermühlenketten
Zuckerrohrförderanlagen und Bagasseförderer verwenden speziell entwickelte Ketten mit geflanschten oder passgenauen Tragstangen, die die Zuckerrohrstängel vom Entladetisch zu den Schneid- und Mahlanlagen transportieren und die Bagasse (verbrauchte Zuckerrohrfasern) von den Mühlen zum Kesselhaus befördern. Die Ketten der EP-Zuckermühlen entsprechen den Standardabmessungen für Teilung und Lager, die auch bei den Mühlen von Fulton, Fives Cail und Fletcher-Smith verwendet werden. Für die am stärksten belasteten Bereiche werden Glieder aus Manganguss eingesetzt.
Teilung 160 mm bis 200 mm. Guss- oder Schmiedekonstruktion. Befestigungslöcher für die Trägerstange gemäß den Konstruktionszeichnungen gebohrt.
Kohlewäscheketten
Ketten für schwere und mittelschwere Kohlewäscheanlagen, einschließlich der Antriebsketten für Magnetit-Badabscheider, Feinkohlespiralen und Schwerflüssigkeits-Zyklon-Speisepumpen. Diese Ketten laufen in Magnetit-Medium und müssen dem Abrieb durch Feinkohle- und Magnetitpartikel standhalten, während gleichzeitig die Maßgenauigkeit für den Eingriff der Kettenräder gewährleistet sein muss. Standardmäßig wird Chrom-Molybdän-Legierungsstahl mit einer Härte von 350 bis 400 HB verwendet.
Erhältlich in den Teilungsgrößen der WH-Serie. Kann als Ersatzkette für bestehende Anlagen mit gemessenen Mustern geliefert werden.
Ketten für Holz- und Stammumschlag
Ketten für Sägewerks-Stammdecks, Förderketten für die Stammsortierung und -klassifizierung sowie Zuführketten für Entrindungsmaschinen. Diese Ketten müssen sehr hohen Stoßbelastungen standhalten, die durch das Fallenlassen oder Rollen von Stämmen auf das Förderband entstehen, und dem Verschleiß durch in der Stammrinde eingebetteten Sand und Schmutz widerstehen. EP-Stammketten verwenden geschmiedete Stahlglieder mit integrierten Haken oder Klauen zur Stammverankerung. Auch Kettensysteme für schwimmende Stammsortierbecken sind erhältlich.
Teilung 150 mm bis 250 mm. Die Arbeitslast pro Kettenpaar ist auf maximalen Stammdurchmesser und maximale Dichte ausgelegt.
Stahlwerksketten
Ketten für Hochofen-Kippaufzüge, Beschickungsförderer, Koksofen-Schubstangenantriebe und Heißmetall-Gießwagen. Kettenanwendungen in Stahlwerken zählen zu den anspruchsvollsten im Maschinenbau – hohe Temperaturen durch Strahlungswärme, starke Stöße, Zunder- und Schlackenablagerungen sowie sehr lange Standzeiten zwischen Wartungsstillständen sind erforderlich. Oberhalb von 400 °C ist hitzebeständiger legierter Stahl mit Keramik- oder Graphit-Trockenschmierung notwendig.
Gussglieder der P-Serie oder Schmiedeglieder der WH-Serie. Kundenspezifische Arbeitslast und Teilung gemäß Werkszeichnung.
Anwendungen
Zementherstellung
EP-WH124 bis EP-WH176 Becherwerksketten für die Förderung von Zementrohmehl und Klinker in Silos. Schleppketten der WH-Serie für Ofenbeschickungsförderer und Klinkertransportwannen bei Temperaturen über 400 °C. Gussgliederketten für Rückgewinnungsförderer in Zementrohstofflagerhallen. EP liefert passende Ersatzketten in den Standardabmessungen für Zementanlagen von FLSmidth, ThyssenKrupp Polysius, Gebr. Pfeiffer und KHD.
Kohlebergbau
EP-Rundglieder-Schürfketten nach DIN 22252 für Untertage-Förderanlagen mit Panzerbauweise (AFC) und Trägerstufenlader (BSL). Erhältlich in den Standardgrößen von Caterpillar (Joy), Komatsu Mining (DBT), Eickhoff und chinesischen Erstausrüstern (OEM). Ersatzketten können nach Maßprüfung durch EP-Ingenieure geliefert werden. Ketten für Oberflächenaufbereitungsanlagen (Waschanlagen, Aufbereitungsanlagen und Mischhalden) der Serien WH und M sind ebenfalls verfügbar.
Steinbruchbetrieb und Zuschlagstoffe
EP-Gussgliederketten für Förderbänder in Steinbrüchen, die gesprengtes Gestein direkt vom Auslauf des Primärbrechers aufnehmen. Die Glieder aus Manganstahlguss absorbieren den Aufprall von Gesteinen bis zu 800 mm Durchmesser und sind abriebfest gegenüber silikathaltigem Zuschlagstoff. EP-Ketten der P-Serie werden außerdem in Antriebsketten für Vibrationssiebe in Brechanlagen, in Becherwerken für Rohmaterial und in Förderbändern von Kieswaschanlagen eingesetzt, wo die Kette in einer permanent feuchten und abrasiven Umgebung funktionieren muss.
Lebensmittel- und Getränkeindustrie
EP-Flaschenwaschketten für Mehrwegflaschenwaschanlagen in großen Getränkewerken. Die Ketten transportieren die Flaschentaschen durch mehrstufige Wasch- und Spülzonen bei erhöhten Temperaturen in alkalischen Reinigungsmittellösungen. Verzinkte Kohlenstoffstahlketten werden für Standard-HDPE-Flaschentaschen verwendet; Edelstahlketten kommen bei Premium-Anlagen zum Einsatz, wo die Flaschenqualität reinere Waschlösungen erfordert. EP liefert außerdem Ketten für Zuckerfabriken, die für die Zuckerrohrverarbeitung und den Bagassetransport eingesetzt werden.
Verwandte Produkte – Ketten und passende Kettenräder
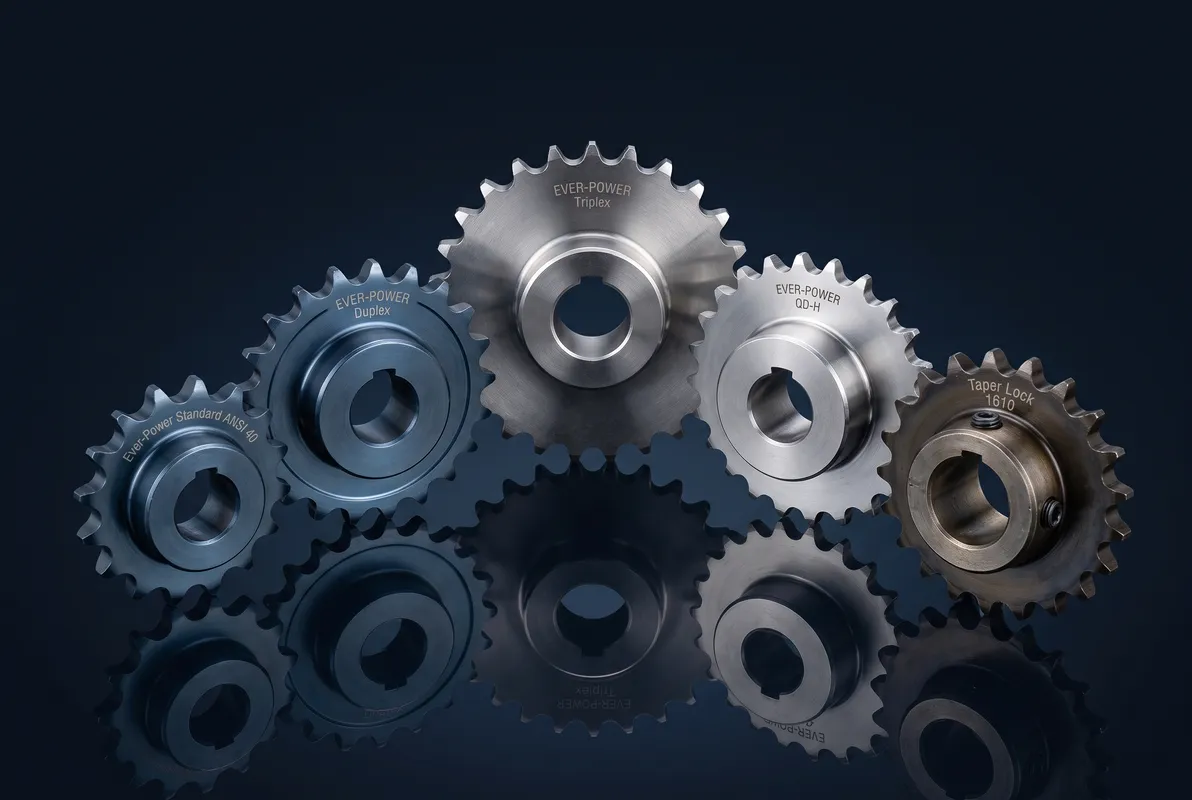
Zu jeder Kette der Korea Ever-Power-Reihe ist über unsere Partnerseite ein passendes Kettenrad erhältlich. sprocket-chain.netDie Kettenräder werden aus C45-Kohlenstoffstahl, Sphäroguss und einsatzgehärtetem legiertem Stahl gefertigt, um der Zahngeometrie der jeweiligen Kettenbaureihe gerecht zu werden. Die Verwendung eines passenden EP-Kettenrads zusammen mit einer EP-Kette gewährleistet den korrekten Eingriff der Zähne, eine gleichmäßige Lastverteilung und eine maximale Lebensdauer der Kette.
Das Kettenradprogramm umfasst einfache, doppelte und dreifache Zahnprofile für Standard-Rollenketten der Serien A und B; landwirtschaftliche Zahnprofile für Ketten der Serien CA, CC und S; ISO-1977-Zahnprofile für Förderketten der Serie M; sowie kundenspezifische Zahnprofile für technische Ketten der Serie WH. Bohrungsbearbeitung, Keilnut, Gewindestift, Kegelverschluss und Schnellspannbuchsen sind verfügbar. Standardbohrungsgrößen werden innerhalb von 5 Werktagen versandt; Kettenräder mit bearbeiteter Bohrung und Sondernaben innerhalb von 10 Werktagen.
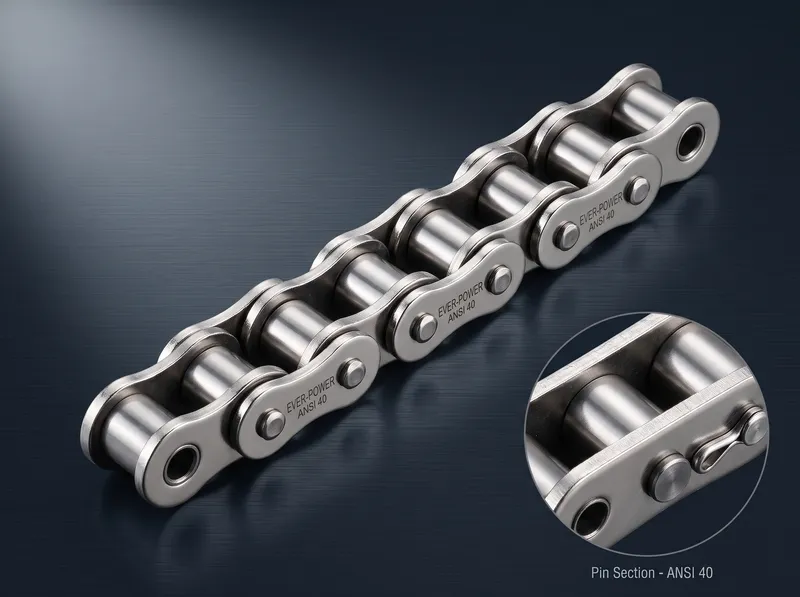
Antriebsketten
Präzisionsrollenketten der Serien A und B mit kurzer Teilung. Teilung 9,525 mm bis 76,2 mm, einfach bis dreifach.
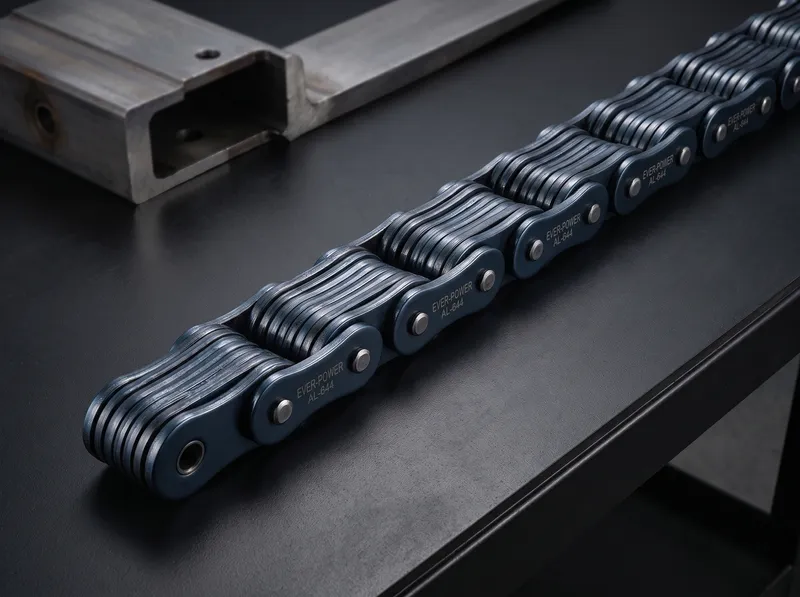
Blattketten
BL- und LH-Hebeketten für Gabelstapler-Hubmasten und Industriehebezeuge. Bruchlasten bis über 1.600 kN.
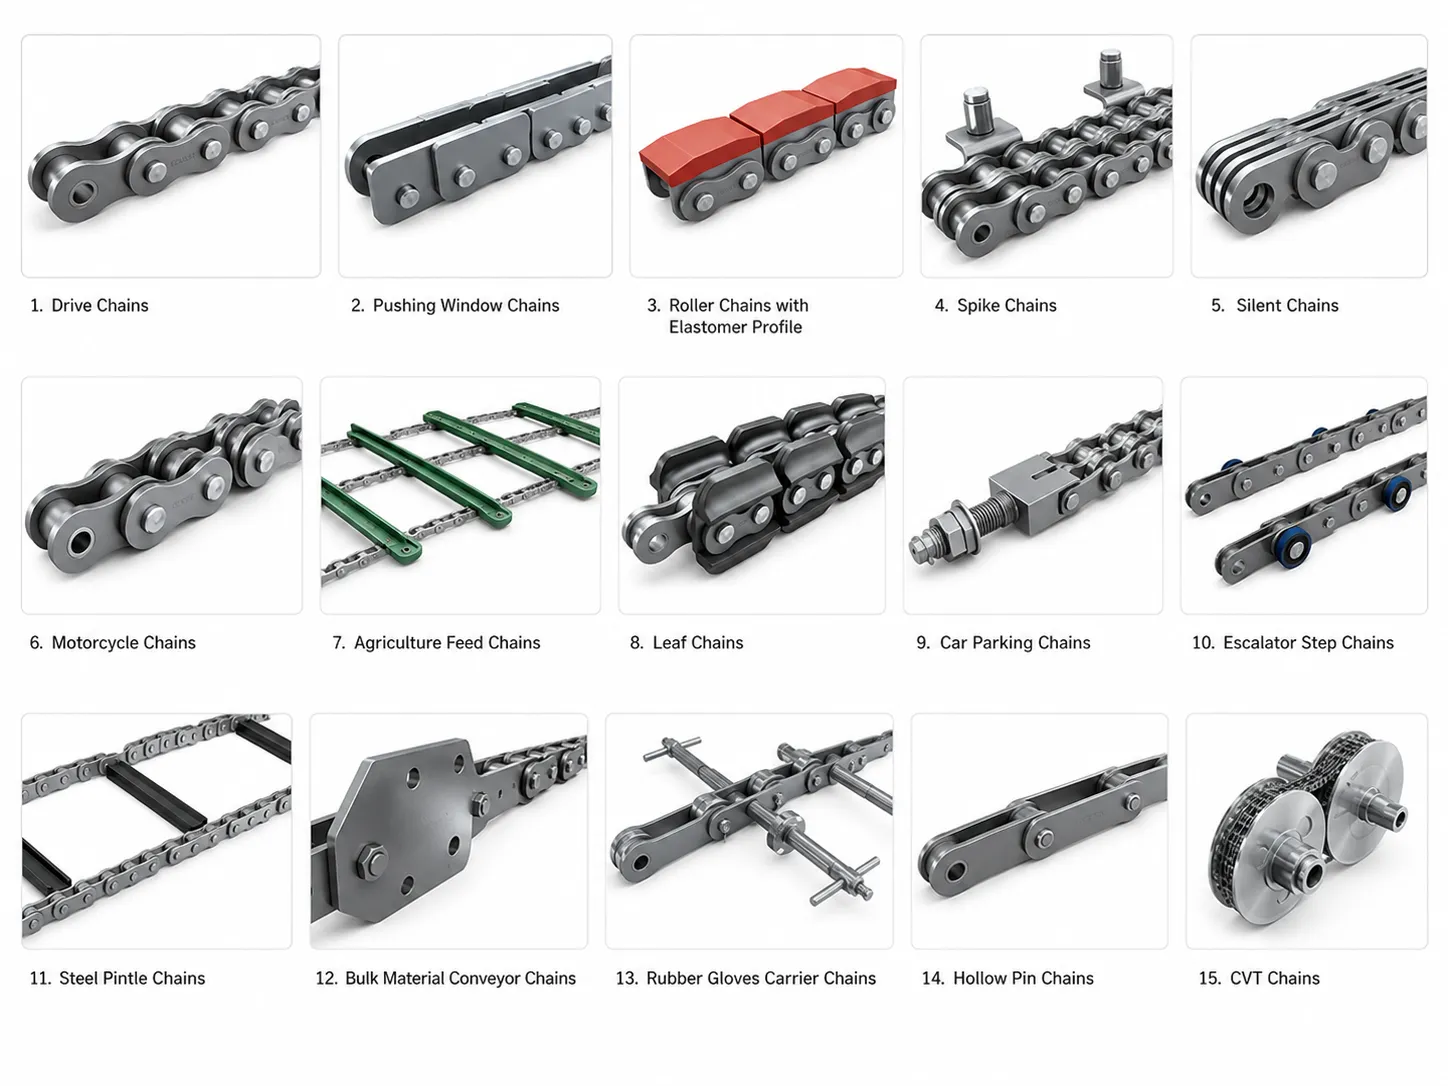
Förderketten
C/M/HP/FV/MT-Serie für Montagelinien, Lebensmittelverarbeitung, Verpackung und Schüttgutförderung.
Agrarketten
CA-, CC- und S-Serien für Mähdrescher, Ballenpressen und Maschinen zur Erntegutverarbeitung.
Häufig gestellte Fragen
Was unsere Kunden sagen
★★★★★
„Wir haben EP ein Muster unserer Klinkerbecherwerkskette geschickt und innerhalb von vier Werktagen eine Maßzeichnung und ein Angebot erhalten. Die Ersatzketten WH132 passten perfekt zu unseren vorhandenen Kettenrädern. Nach 26 Monaten bei 380 °C mit monatlicher Graphitschmierung liegt die Dehnung immer noch unter 1,51 TP3T. Die vorherigen Ketten des Originalherstellers hielten 18 Monate, bevor sie ausgetauscht werden mussten.“
MA, Instandhaltungsleiter
Ägypten – Zementwerk, 3.000 t/Tag
★★★★★
„Wir haben EP RL42x118-Strebförderketten an unserer Strebbau-AFC montiert. Die Abmessungen gemäß DIN 22252 wurden vor der Lieferung überprüft, und die Hauptglieder funktionierten bei der ersten Installation einwandfrei. Nach zwei Abbaufronten (ca. 650 Meter Vorschub) wiesen die Ketten eine Längung von 2,11 TP3T auf und wurden planmäßig ausgetauscht. Die Kettenqualität war bei allen drei Lieferungen während der 18-monatigen Vertragslaufzeit gleichbleibend.“
JW, Untertagebauingenieur
Polen - Kohlebergwerk
★★★★★
„Unser Plattenbandförderer im Steinbruch verbrauchte Gussgliederketten des Originalherstellers mit einer Rate von zwei Austauschen pro Jahr zu sehr hohen Kosten. EP lieferte Ketten der P-Serie aus Chrom-Eisen-Guss 28% für die äußeren und Manganstahl für die inneren Glieder. Das erste Austauschintervall betrug nur 22 Monate. Der Einsatz verschiedener Metalle löste das Problem des gleichzeitigen Abriebs und der Stoßbelastung, an dem Lösungen aus reinem Chrom-Eisen oder reinem Manganstahl gescheitert waren.“
FB, Werksleiter
Australien – Granitsteinbruch
★★★★★
„Unsere Glasflaschenwaschanlage verwendet Ketten, die kontinuierlich durch eine 68 °C heiße Natronlauge laufen. Die bisherigen feuerverzinkten EP-Ketten hielten drei Jahre. Wir haben nun auf EP-Ketten aus Edelstahl umgerüstet und erwarten eine Nutzungsdauer von sechs Jahren. Die Edelstahlketten erfüllen zudem unsere neuen Anforderungen an die Lebensmittelsicherheit ohne zusätzliche Zertifizierungsmaßnahmen.“
PK, Technischer Leiter
Niederlande – Getränkeabfüllanlage
Zusätzliche Informationen
| Editor | Cxm |
|---|


