
Ingeniørkæder
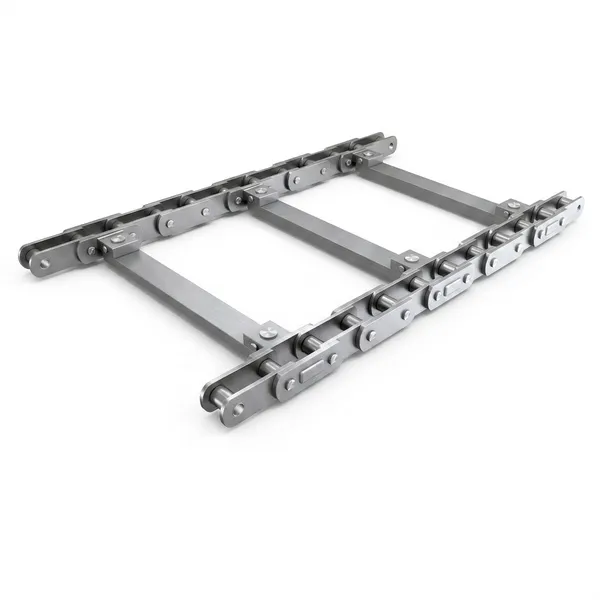
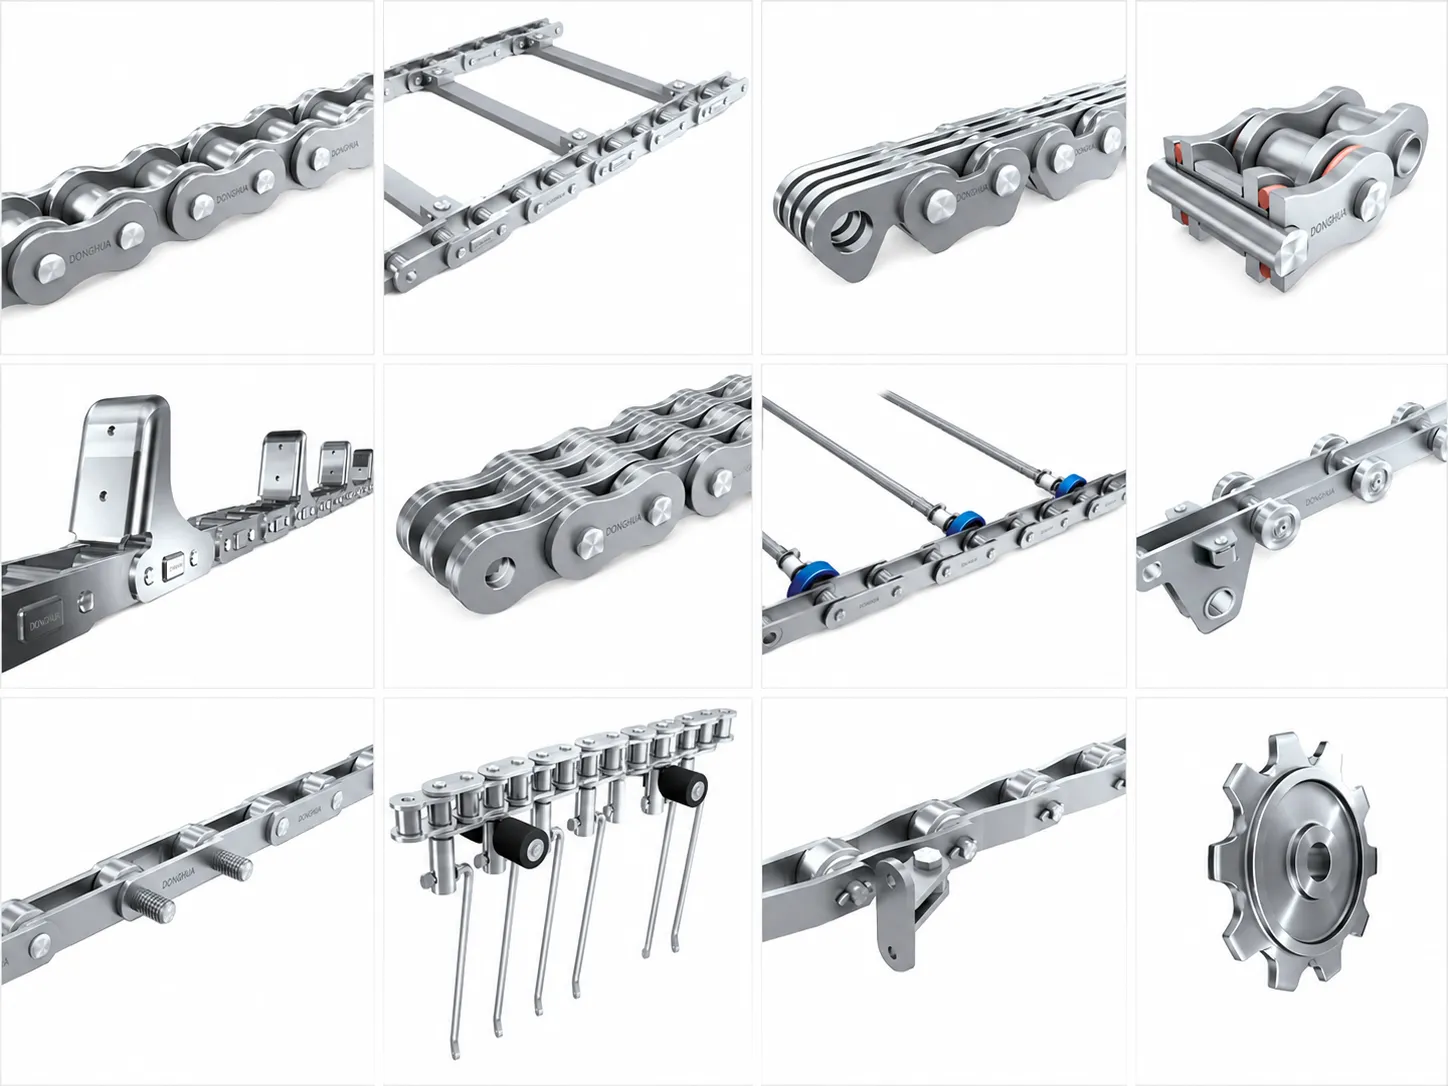
Svejsede ståltransportkæder, støbte ledkæder, smedede kæder, kopelevatorkæder, skrabekæder, kulvaskekæder, flaskevaskekæder og slæbekæder til cement, minedrift, stål, kemisk industri og tung procesindustri. ISO 1977 tung serie og DIN 8167 standarddimensioner.
Svejset stål
Støbt / Smedet
Op til 3.000 kN
Brudstyrke
-40 til +700°C
Driftsområde
10+ serier
Elevator / Skraber / Træk
Ingeniørkæde - Produktoversigt
Koreas evige magt ingeniørkæder er specialdesignet til de mest krævende transport- og løfteapplikationer inden for tungindustrien: cementovne, højovnsladeelevatorer, kulminetransportører, forpladstransportører til stenbrud, skrotpåfyldning i stålværker, elevatorkæder til sukkermøller, kæder til flaskevaskemaskiner, papirmasseforrådnere og reaktorfødetransportører til kemiske fabriksreaktorer. Disse kæder adskiller sig fundamentalt fra standardrulletransportørkæder i EP-transportørserien - de bruger smedede eller støbte komponenter i stedet for stemplede stålplader, svejset eller sænksænket konstruktion i stedet for prespasset stiftsamling og legeret stål overalt i stedet for kulstofstål.
De vigtigste ingeniørkædefamilier er: svejsede stålbøsningskæder (WH-, WHX-, WHD-serien) til kopelevatorer og tungt transportbånd; støbte ledkæder (P-serien, H-klassen) til stålværker og slæbetransportører i stenbrud; skrabertransportkæder (rundled, ovalled og rektangulærled) til transportbånd i kulmineflader; flaskevaskerkæder til rengøringsmaskiner for glasflasker; sukkermøllekæder til bagasse-transportører; og tømmer- og trækæder til håndtering af savværkstømmer og sortering af tømmer.
EP-ingeniørkæder leveres i legeret stål med specificeret varmebehandling for at opnå den Brinell-hårdhed, der kræves til anvendelsen - typisk 250 til 350 HB til generel tung belastning, 350 til 450 HB til slibende brug og udvalgte kvaliteter op til 550 HB for ekstrem slidstyrke. Materialecertificeringer leveres med alle leverancer af ingeniørkæder. Ikke-standard stigning, ikke-standard rullediameter og brugerdefinerede fastgørelseskonfigurationer er tilgængelige med tegninger og en minimumsbestillingsmængde på én kredslængde eller 10 meter, alt efter hvad der er størst.
Oversigt over Engineering Chain-serien
| Serie / Type | Konstruktion | Tonehøjdeområde | Maks. trækstyrke | Primær brug |
|---|---|---|---|---|
| WH / WHX bøsning | Svejset + presset bøsning | 100 til 305 mm | 1.600 kN | Skorpelelevatorer, tunge transportbånd |
| WHD dobbelt pitch | Svejset bøsning med dobbelt stigning | 130 til 260 mm | 800 kN | Landbrugselevatorer, frøforarbejdning |
| Cast Link (P-serien) | Led i støbt stållegering | 150 til 400 mm | 3.000 kN | Stenbrudstransportør, højovn |
| Rund link skraber | Rundstang, ovalt svejset led | 86 til 152 mm | 1.200 kN | Kulminetransportør (AFC/BSL) |
| Flaskevaskekæde | Støbte/rustfri led | 100 til 125 mm | 200 kN | Vaskemaskiner til glasflasker |
| Sukkermøllekæde | Støbt eller smedet, med flange | 160 til 200 mm | 600 kN | Bagasse-transportør, sukkerrørselevator |
| Trækkæde | Smedet eller svejset, kraftig | 200 til 500 mm | 2.000 kN | Stålskrotplads, slaggehåndtering |
| Tømmer-/stammekæde | Smedede krog- eller lugled | 150 til 250 mm | 400 kN | Savværksdæk, sortering af tømmer |
WH-serien svejsede stålbøsningskæder
WH-serien af kæder er industristandarden for kopelevatorer og tunge bulktransportører. Leddet er dannet af kraftigt stålbånd, bøjet til en ottetalsform og svejset ved sømmen. Bøsningen presses ind i cylinderen. Disse kæder bærer meget høje trækbelastninger ved lav hastighed og er primært klassificeret efter minimal brudbelastning i henhold til ISO 1977-klassificeringen af tunge serier.
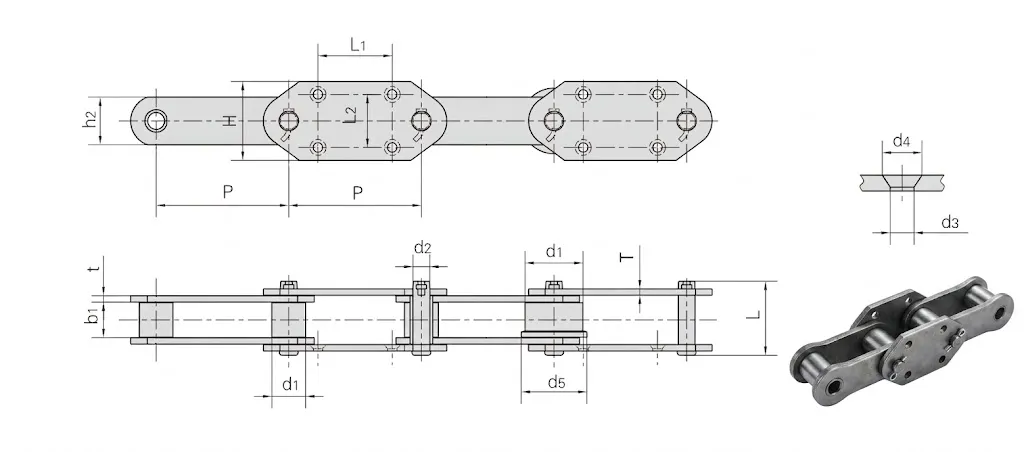
| EP-model | DIN / ISO-reference | Hældning (mm) | Indvendig bredde (mm) | Tøndediameter (mm) | Min. trækstyrke (kN) | Vægt (kg/m²) |
|---|---|---|---|---|---|---|
| EP-WH78 | WH78 | 100.00 | 36.0 | 38.0 | 245 | 9.8 |
| EP-WH82 | WH82 | 100.00 | 32.0 | 43.0 | 290 | 11.2 |
| EP-WH106 | WH106 | 130.18 | 45.0 | 48.0 | 450 | 16.0 |
| EP-WH110 | WH110 | 130.18 | 48.0 | 52.0 | 500 | 18.5 |
| EP-WH124 | WH124 | 152.40 | 51.0 | 60.0 | 630 | 22.0 |
| EP-WH132 | WH132 | 152.40 | 57.0 | 67.0 | 710 | 27.0 |
| EP-WH150 | WH150 | 200.00 | 64.0 | 76.0 | 900 | 38.0 |
| EP-WH176 | WH176 | 228.60 | 76.0 | 89.0 | 1,200 | 58.0 |
| EP-WH196 | WH196 | 260.35 | 89.0 | 100.0 | 1,600 | 78.0 |
Runde link skraber transportbåndskæder
Rundkæder til underjordiske kulminetransportører (armerede overfladetransportører, AFC) og bjælketransportører (BSL). Disse kæder er fremstillet i henhold til DIN 22252 og BS 6396 standarder og løber i transportørens kanalsektion uden tandhjulsindgreb - de trækkes af friktionskontakt med kædetransportørens drivenhed gennem skrabere, der er svejset eller fastspændt til kæden med intervaller. Kæden skal derfor modstå høje trækbelastninger, være fleksibel i alle planer og modstå slidende kontakt med kul-, sten- og ståltårne.
| EP-model | Standard | Kædestørrelse | Hældning (mm) | Stangdiameter (mm) | Min. trækstyrke (kN) | Vægt (kg/m²) |
|---|---|---|---|---|---|---|
| EP-RL34x86 | DIN 22252 | 34x86 | 86 | 34 | 500 | 21.4 |
| EP-RL38x100 | DIN 22252 | 38x100 | 100 | 38 | 630 | 26.5 |
| EP-RL42x118 | DIN 22252 | 42x118 | 118 | 42 | 800 | 32.0 |
| EP-RL48x137 | DIN 22252 | 48x137 | 137 | 48 | 1,000 | 42.5 |
| EP-RL54x152 | DIN 22252 | 54x152 | 152 | 54 | 1,200 | 54.0 |
Specialteknisk kædeserie
Støbte ledkæder (P-serien)
Individuelle led i støbt legeret stål forbundet med stifter eller gennemgående bolte, hvilket danner en ekstremt robust kæde til forpladsfødere i stenbrud, slæbetransportører på skrotpladser, elevatorkæder til højovne og malmbeholdere. Det støbte leddesign tåler stød fra store sten og skrotmetal, der ville brække konventionelle plade-og-stift-kæder. Fås i højkromjern for slidstyrke eller manganstål for slagstyrke.
Stigning 150 mm til 400 mm. Brudstyrke op til 3.000 kN. Led kan leveres i henhold til kundens tegninger.
Kæder til flaskevaskere
Glasflaskevaskemaskiner bruger kædetransportsystemer, der transporterer flaskerne i lommeholdere gennem en række forvask-, vaske-, skylle- og slutskylningstanke. Kæderne fungerer nedsænket i varme, kaustiske vaskeopløsninger ved 60 til 80 grader C og skal modstå korrosion, mens de bærer lasten af fyldte flaskelommer. EP-flaskevaskekæder fås i hærdet stål med varmgalvanisering for alkaliresistens eller i rustfrit stål for mere krævende kaustiske koncentrationer.
Deling 100 mm og 125 mm. Breddekonfigurationer til standard Krones-, KHS-, Barry-Wehmiller- og SMF-maskinserier.
Sukkermøllekæder
Sukkerrørselevatorer og bagassetransportører bruger specialdesignede kæder med flangede eller monterede bærestænger, der flytter rørstængler fra aflæssebordet til skære- og maleudstyret og transporterer bagasse (brugte rørfibre) fra møllerne til kedelhuset. EP-sukkermøllekæder følger standardstignings- og lejedimensioner, der anvendes i Fulton-, Fives Cail- og Fletcher-Smith-mølledesigns. Støbte manganstålled til de mest belastede positioner.
Hældning 160 mm til 200 mm. Støbt eller smedet konstruktion. Fastgørelseshuller til bærestang boret efter mønstertegninger.
Kulvaskekæder
Kæder til tunge, mellemtunge kulvaskeanlæg, inklusive drivkæder til magnetit-mellemstore badseparatorer, fine kulspiraler og tætte, mellemstore cyklonfødepumper. Disse kæder fungerer nedsænket i magnetitmedium og skal modstå slid fra fint kul og magnetitpartikler, samtidig med at de opretholder dimensionsnøjagtigheden for tandhjulsindgreb. Krom-molybdænlegeret stål med gennemgående hærdning til 350 til 400 HB er standard.
Fås i WH-seriens tonehøjder. Kan leveres som erstatningskæder til eksisterende anlæg med måleprøve.
Kæder til håndtering af tømmer og træstammer
Kæder til savværksdæk, transportbånd til sortering og graduering af træstammer og indføringskæder til afbarkning. Disse kæder skal kunne bære meget høje stødbelastninger fra træstammer, der tabes eller rulles ned på transportbåndet, og skal modstå slid fra sand og grus indlejret i træbarken. EP-tømmerkæder bruger smedede stålled med integrerede kroge eller klamper til fastgørelse af træstammer. Der findes også kædesystemer til opbevaring af træstammer i damme til flydende sortering af træstammer.
Hældning 150 mm til 250 mm. Arbejdsbelastning nominel pr. par kæder for at understøtte maksimal træstammediameter og -densitet.
Stålværkskæder
Kæder til højovnscontainerhejse, påfyldningstransportører, koksovns-skubberdrev og varmmetaløsetransportvogne. Stålværkskædeapplikationer er blandt de mest krævende inden for ingeniørarbejde - høj temperatur fra strålevarme, kraftige stød, forurening med skalaer og slagger samt meget lange levetidskrav mellem vedligeholdelsesstop. Varmebestandigt legeret stål med keramisk eller grafittørsmøring er påkrævet over 400 grader C.
Støbte led i P-serien eller smedede led i WH-serien. Brugerdefineret arbejdsbelastning og stigning i henhold til specifikationstegning for fabrik.
Applikationer
Cementproduktion
EP-WH124 til EP-WH176 kopelevatorkæder til cementråmel og klinker, der løftes til silotoppe. WH-serien slæbekæder til ovntransportører og klinkertransportbakker ved temperaturer over 400 grader C. Støbte ledkæder til genbrugstransportører i lagerhaller for cementråmaterialer. EP kan levere matchede udskiftningskæder i standarddimensioner, der anvendes af FLSmidth, ThyssenKrupp Polysius, Gebr. Pfeiffer og KHD cementfabriksudstyr.
Kulminedrift
EP rundledsskrabekæder i henhold til DIN 22252 til underjordiske pansrede overfladetransportører (AFC) og bjælkeplatformslæssere (BSL). Fås i standardstørrelser, der anvendes af Caterpillar (Joy), Komatsu Mining (DBT), Eickhoff og kinesiske OEM-producenter. Udskiftningskæder kan leveres efter kontrol af stikprøvekædedimensioner foretaget af EP-ingeniører. Kæder til overfladebehandlingsanlæg (vaskerier, behandlingsanlæg og blandingslagre) i WH- og M-serien er også tilgængelige.
Brydning og aggregater
EP-støbte slæbekæder til transportbånd i stenbrudsforkanten, der modtager sprængt sten direkte fra den primære knuserudløb. De støbte manganstålled absorberer stød fra sten op til 800 mm i diameter og modstår slid fra silicaholdigt tilslag. EP P-seriekæder bruges også i drivkæder til vibrationssigter på tilslagsknusningsanlæg, kopelevatorer til råmaterialer og transportbånd til grusvaskeanlæg, hvor kæden skal fungere i et konstant vådt og slibende miljø.
Fødevare- og drikkevareindustrien
EP-flaskevaskekæder til vaskelinjer til returflasker af glas i større drikkevarefabrikker. Kæderne fører flaskeholderne gennem flertrinsvaske- og skyllezoner ved forhøjede temperaturer i kaustiske rengøringsmidler. Galvaniserede kulstofstålkæder til standard HDPE-flaskeholdere; rustfrit stål til premiumlinjer, hvor flaskekvalitet kræver renere vaskeløsninger. EP leverer også sukkermøllekæder til håndtering af rør og bagassetransport i sukkerfabrikker.
Relaterede produkter - Kæder og matchende tandhjul
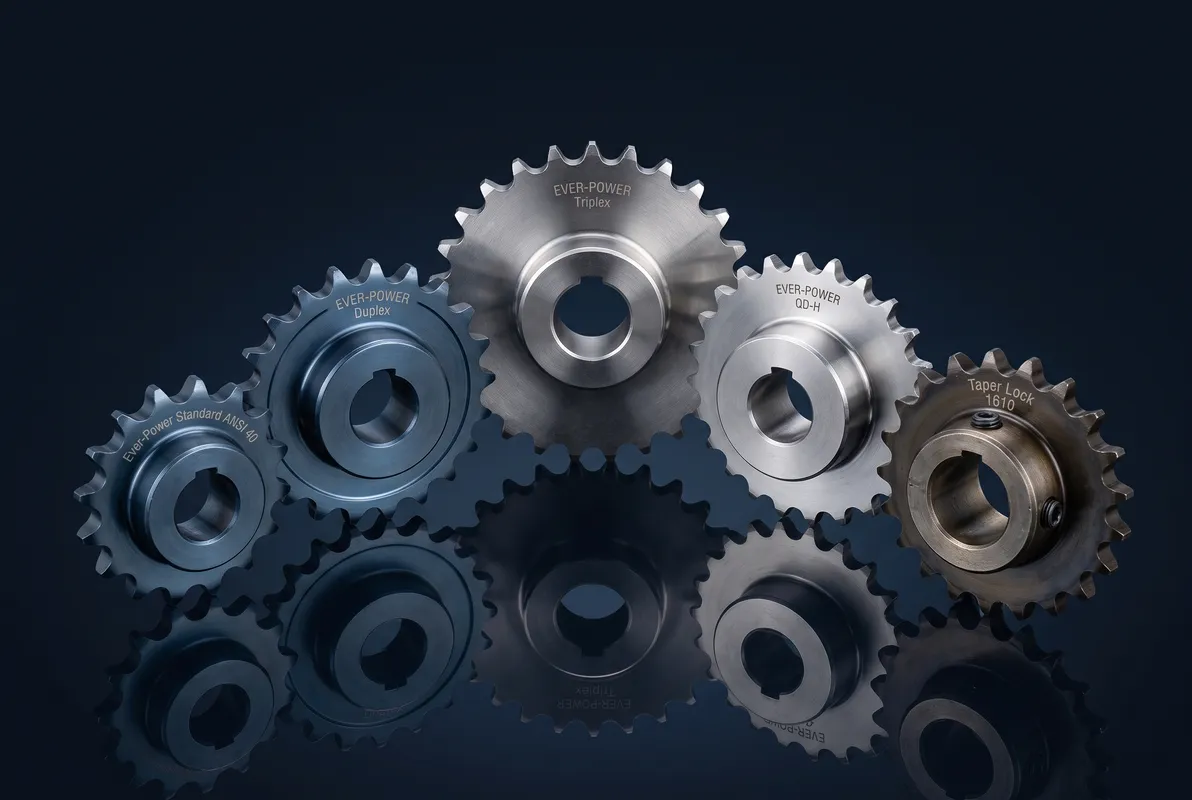
Hver kæde i Korea Ever-Power-serien har et matchende tandhjul tilgængeligt via vores partners hjemmeside. tandhjulskæde.netTandhjulene er fremstillet i C45 kulstofstål, duktilt jern og hærdet legeret stål, der passer til tandgeometrien for hver specifik kædeserie. Brug af et matchende EP-tandhjul sammen med en EP-kæde garanterer korrekt stigning, ensartet tandbelastningsfordeling og maksimal kædelevetid.
Tandhjulssortimentet dækker simplex-, duplex- og triplex-tandprofiler til standard A- og B-rullekæder; landbrugstandformer til CA-, CC- og S-kæder; ISO 1977-tandprofiler til M-serien transportkæder; og specialfremstillede tandformer til WH-seriens tekniske kæder. Borebearbejdning, kilegang, sætskrue, konisk lås og QD-bøsningsnavdesigns er alle tilgængelige. Standard borestørrelser sendes inden for 5 arbejdsdage; færdigborede og specialnavtandhjul sendes inden for 10 arbejdsdage.
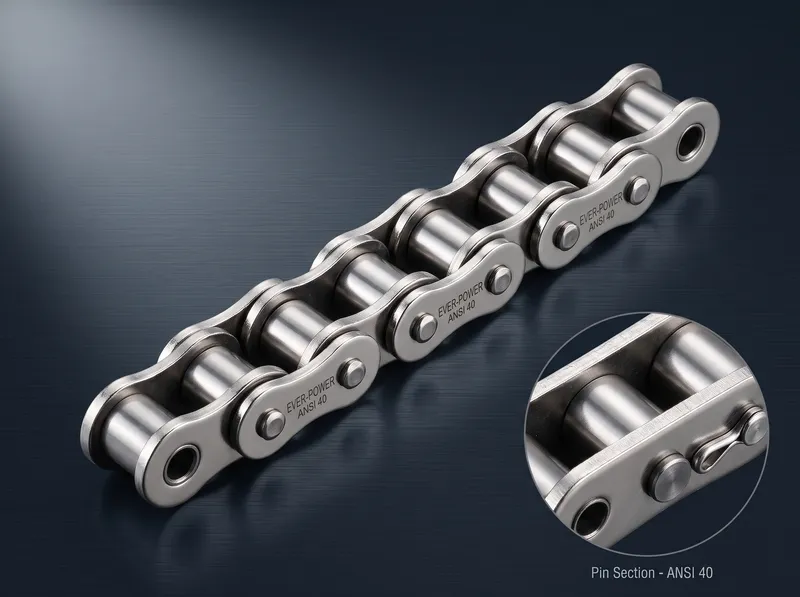
Drivkæder
Præcisionsrullekæder i A- og B-serien med kort stigning. Stigning 9,525 mm til 76,2 mm, simplex til triplex.
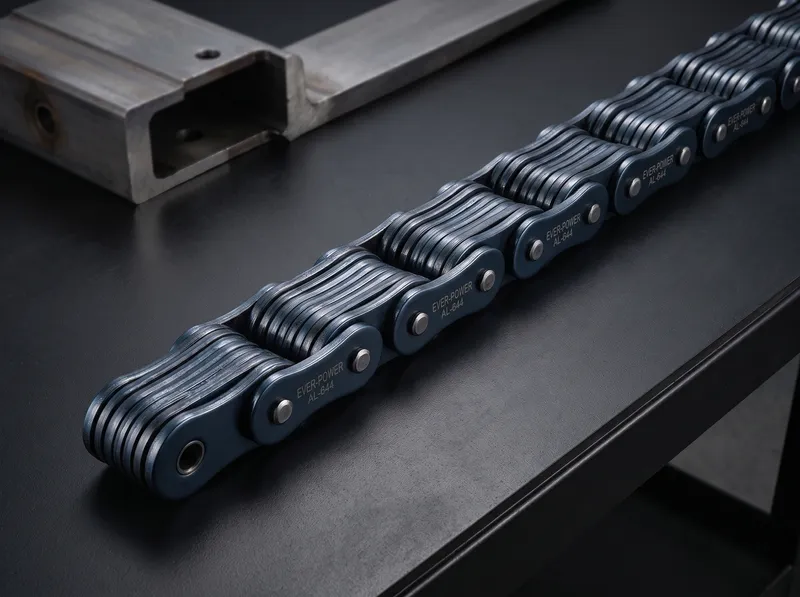
Bladkæder
BL- og LH-hejsekæder til gaffeltruckmaster og industritaljer. Brudbelastninger på op til 1.600+ kN.
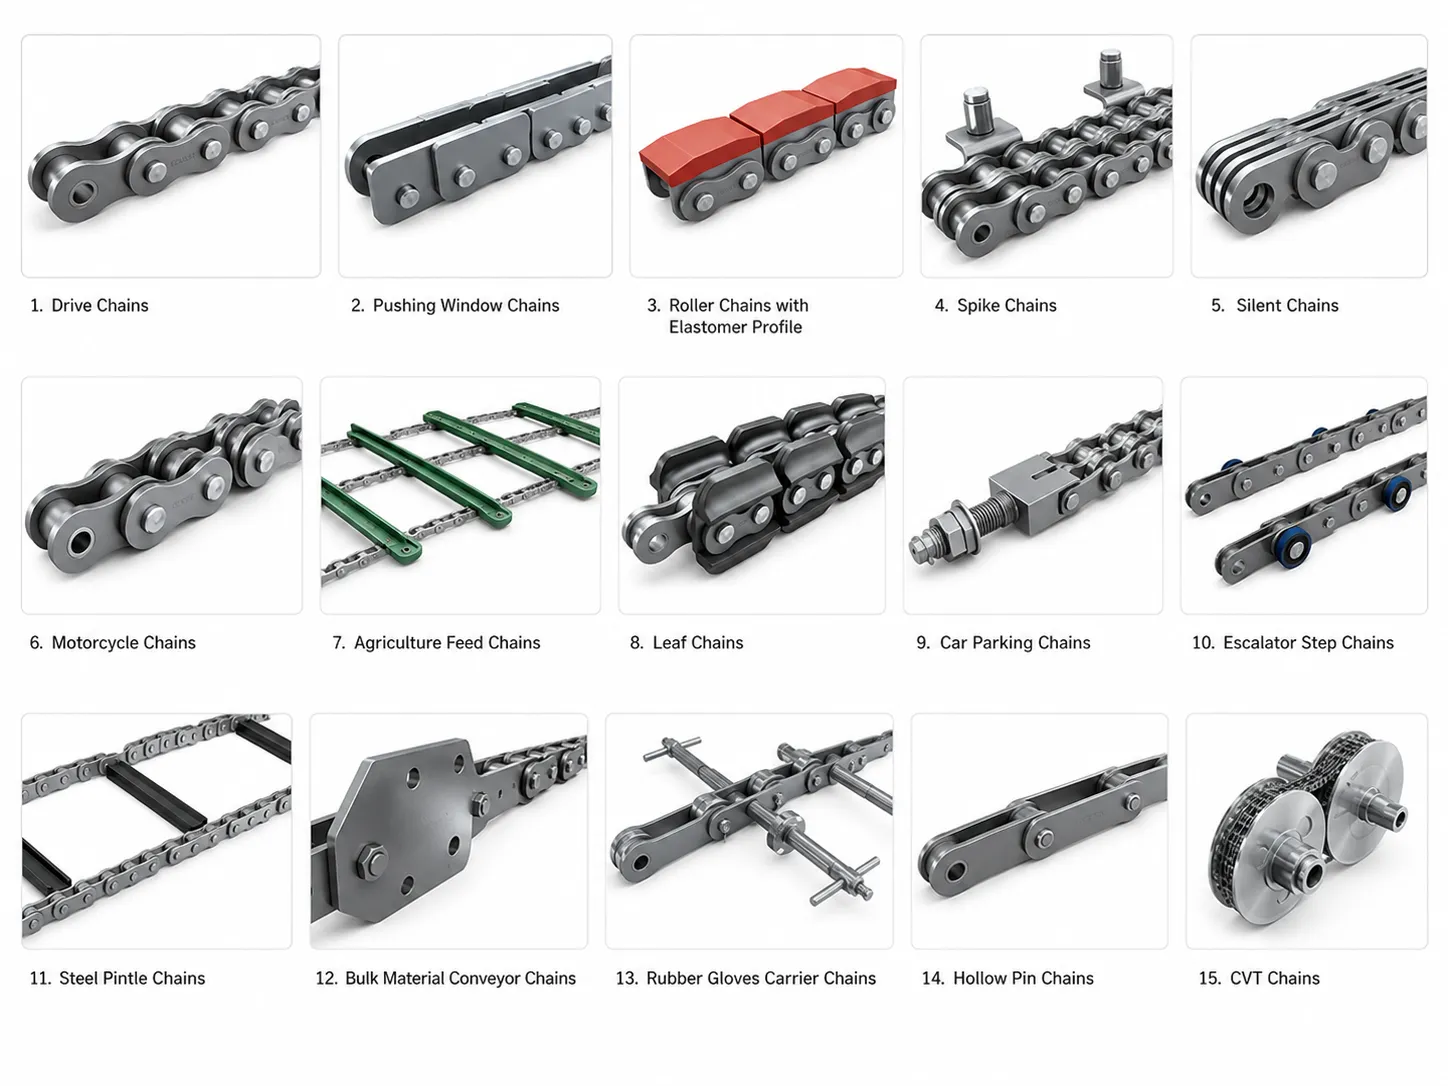
Transportbåndskæder
C/M/HP/FV/MT-serien til samlebånd, fødevareforarbejdning, emballering og transport af bulkmaterialer.
Ofte stillede spørgsmål
Hvad vores kunder siger
★★★★★
"Vi sendte EP en prøve af vores klinkerkæde til kopelevatorer og modtog en måltegning og et tilbud inden for 4 arbejdsdage. De nye WH132-kæder passede perfekt til vores eksisterende tandhjul. Efter 26 måneder ved 380 grader C med månedlig grafitsmøring er forlængelsen stadig under 1,5%. Tidligere kæder fra OEM'en holdt i 18 måneder, før de skulle udskiftes."
MA, Vedligeholdelseschef
Egypten - Cementfabrik, 3.000 tpd
★★★★★
"Vi monterede EP RL42x118 fronttransportørkæder på vores langvægs-AFC. DIN 22252-dimensionerne blev verificeret før levering, og hovedleddene fungerede korrekt ved første installation. Efter to panelfremføringer (ca. 650 meter frontfremføring) viste kæderne en forlængelse på 2,1% og blev udskiftet som planlagt. Kædekvaliteten var ensartet på tværs af alle 3 leverancer i løbet af den 18-måneders kontrakt."
JW, Underjordsingeniør
Polen - Kulmine
★★★★★
"Vores forpladeføder til stenbrudsknuseren brugte støbte slæbekæder fra OEM'en med en hastighed på 2 udskiftninger om året til en meget høj pris. EP leverede P-serie kæder i 28% kromjernstøbning til de ydre led og manganstål til de indre led. Det første udskiftningsinterval nåede 22 måneder. Den blandede metallurgi-tilgang løste problemet med samtidig slid og stød, der havde overvundet løsninger med udelukkende kromjern eller udelukkende mangan."
FB, Fabrikschef
Australien - Granitbrud
★★★★★
"Vores glasflaskevaskelinje bruger kæder, der kontinuerligt kører gennem en kaustisk NaOH-opløsning på 68 grader C. De tidligere varmgalvaniserede EP-kæder gav 3 års service. Vi har nu opgraderet til EP-flaskevaskekæder i rustfrit stål og forventer at nå 6 år, før de udskiftes. De rustfri kæder opfylder også vores nye fødevaresikkerhedskrav uden yderligere certificeringstrin."
PK, Teknisk Chef
Holland - Drikkevareaftapningsanlæg
Yderligere information
| Redaktør | Cxm |
|---|


