
Звездочки с предварительно отшлифованными отверстиями, соответствующие европейскому стандарту | Предварительно отшлифованные по стандарту DIN 8187, готовы к установке.
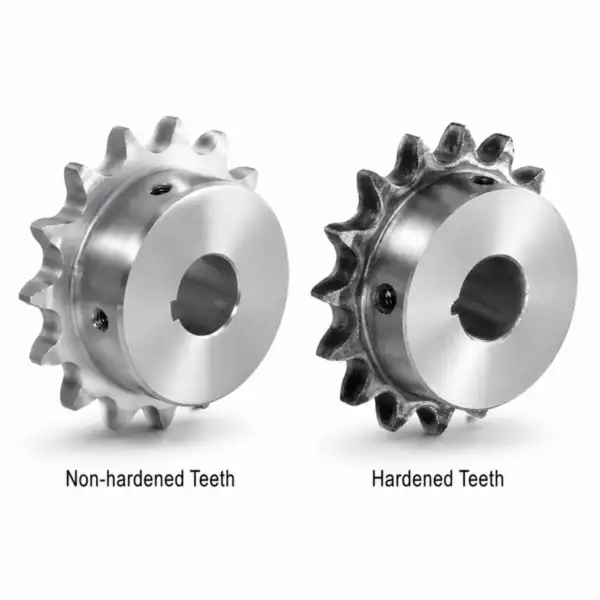
Предварительно обработанные звездочки с готовым отверстием в соответствии со стандартом DIN 8187 / ISO R606 — шпоночный паз и установочный винт в комплекте, диаметр отверстия от 10 мм до 100 мм, размеры цепей от 06B до 20B. Механическая обработка не требуется. Устанавливаются непосредственно на вал и работают.
06B – 20B
Диапазон размеров цепей
10–100 мм
Диапазон диаметров скважин
H7
Допуск на диаметр отверстия (стандартный)
ISO 9001
Сертифицированное качество
Звездочки европейского стандарта с готовым отверстием – Обзор продукции
Корея Вечная Сила готовые звездочки европейского стандарта с внутренним диаметром отверстия Поставляются предварительно обработанными под диаметр вашего вала — отверстие, шпоночный паз и установочные винты уже готовы. Монтажник достает звездочку из коробки, надевает ее на вал, затягивает два установочных винта, и привод готов. На месте не требуется токарный станок, протяжка или фреза для шпоночных пазов.
Диапазон готовых отверстий охватывает размеры цепей от 06B-1 до 20B-1 в соответствии со стандартом DIN 8187 / ISO R606, с диаметрами отверстий от 10 мм до 100 мм в зависимости от размера цепи и количества зубьев. Каждая звездочка в стандартной комплектации имеет предварительное отверстие с допуском H7 — класс посадки, соответствующий шпоночному валу с обычным промышленным рабочим зазором. Классы H6 (натяг) и H8 (свободный зазор) доступны по запросу для применений со специфическими требованиями к сборке или тепловому расширению.
Шпоночный паз обработан в соответствии с размерами, указанными в стандарте BS 4235, часть 1, и снабжен двумя установочными винтами серии M, расположенными на расстоянии 90° друг от друга — один над шпоночным пазом, а другой под углом 90°. Такая двухвинтовая конструкция предотвращает осевое перемещение звездочки при изменении направления нагрузки, что является распространенной причиной смещения звездочки и преждевременного износа отверстия в конструкциях с одним установочным винтом. Основание шпоночного паза обработано под прямым углом, а стенки шпоночного паза параллельны в пределах допуска BS 4235, что обеспечивает полную посадку шпонки без качания.
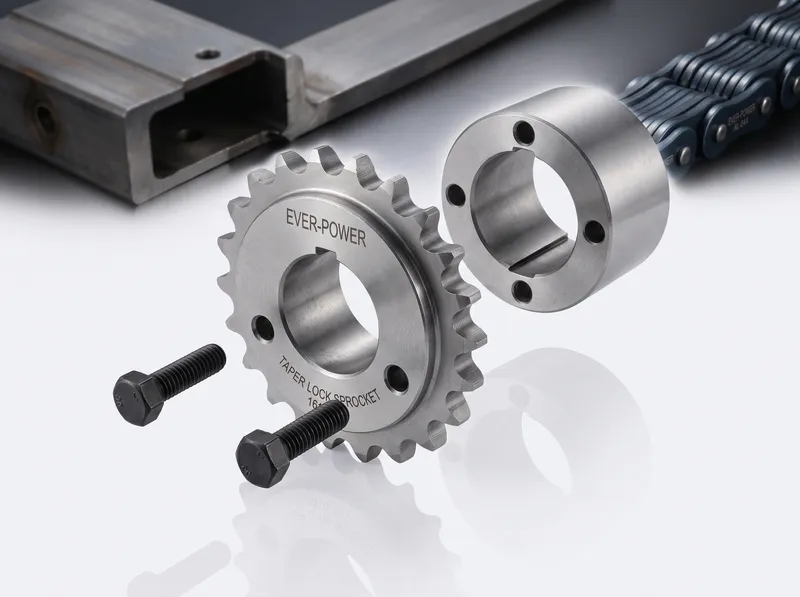
Для валов, размеры которых выходят за пределы диапазона отверстий, указанного в каталоге, или для валов с нестандартными допусками, наши стандартные европейские звездочки Позволяет обрабатывать отверстие до любого диаметра, вплоть до максимального диаметра ступицы. Для установки конусной втулки см. наш Европейский диапазон конусных отверстий.
⏱ Когда следует выбирать чистовую обработку отверстия
- Диаметр вала находится в пределах диапазона диаметров отверстий, указанных в каталоге.
- Оборудование для механической обработки на месте отсутствует.
- Замена должна быть произведена немедленно — изготовление деталей на заказ не требует предварительного заказа.
- Допустимый стандартный допуск на диаметр отверстия H7
- Привод использует стандартный параллельный ключ, соответствующий стандарту BS 4235.
Краткий справочник по допускам на диаметр отверстия — Какой класс посадки вам нужен?
H7 (Стандартный — предоставляется по умолчанию)
Посадка с зазором скольжения и шпоночным валом. Звездочка устанавливается на место и фиксируется шпонкой и установочными винтами. Подходит для подавляющего большинства приводов промышленных конвейеров, сельскохозяйственной техники и технологических процессов при нормальных рабочих температурах.
H6 (Более строгие допуски — по запросу)
Более жесткие допуски на диаметр отверстия. Используется там, где критически важна точная соосность звездочки — высокоскоростные цепные передачи со скоростью вращения выше 400 об/мин, прецизионные системы синхронизации или приводы, где производитель указывает минимальное биение на делительной окружности звездочки. Требует тщательной сборки.
H8 (Без упаковки — по запросу)
Широкий зазор. Редко используется для ведущих звездочек, но применяется там, где ожидается разница в тепловом расширении между звездочкой и валом — например, в чугунных звездочках, работающих на стальных валах в условиях высоких температур, или там, где после установки будет наноситься краска или покрытия.
Все отверстия поставляются со шпоночным пазом в соответствии со стандартом BS 4235 Часть 1. Диаметр и глубина резьбы установочного винта соответствуют толщине стенки ступицы для каждого размера. При заказе укажите класс допуска H6 или H8, если это необходимо — если не указано иное, поставляется H7.
Условные обозначения размеров: P = Шаг резьбы (мм) | de = Диаметр наконечника (мм) | dp = Диаметр окружности расположения резьбы (мм) | Минимальный диаметр отверстия = наименьший доступный диаметр отверстия | Максимальный диаметр отверстия = наибольший диаметр отверстия для данной оси Z | Шпонка = ширина шпоночного паза × глубина (BS 4235) | Установочные винты = 2 винта с шагом 90°
Технические характеристики звездочки с готовым отверстием — от 06B до 20B
Все отверстия имеют стандартный допуск H7. Шпоночный паз соответствует стандарту BS 4235 Часть 1. В комплекте два установочных винта. Указанные ниже размеры цепей соответствуют однорядным (-1); двухрядные (-2) и трехрядные (-3) ступицы доступны в том же диапазоне диаметров отверстий.
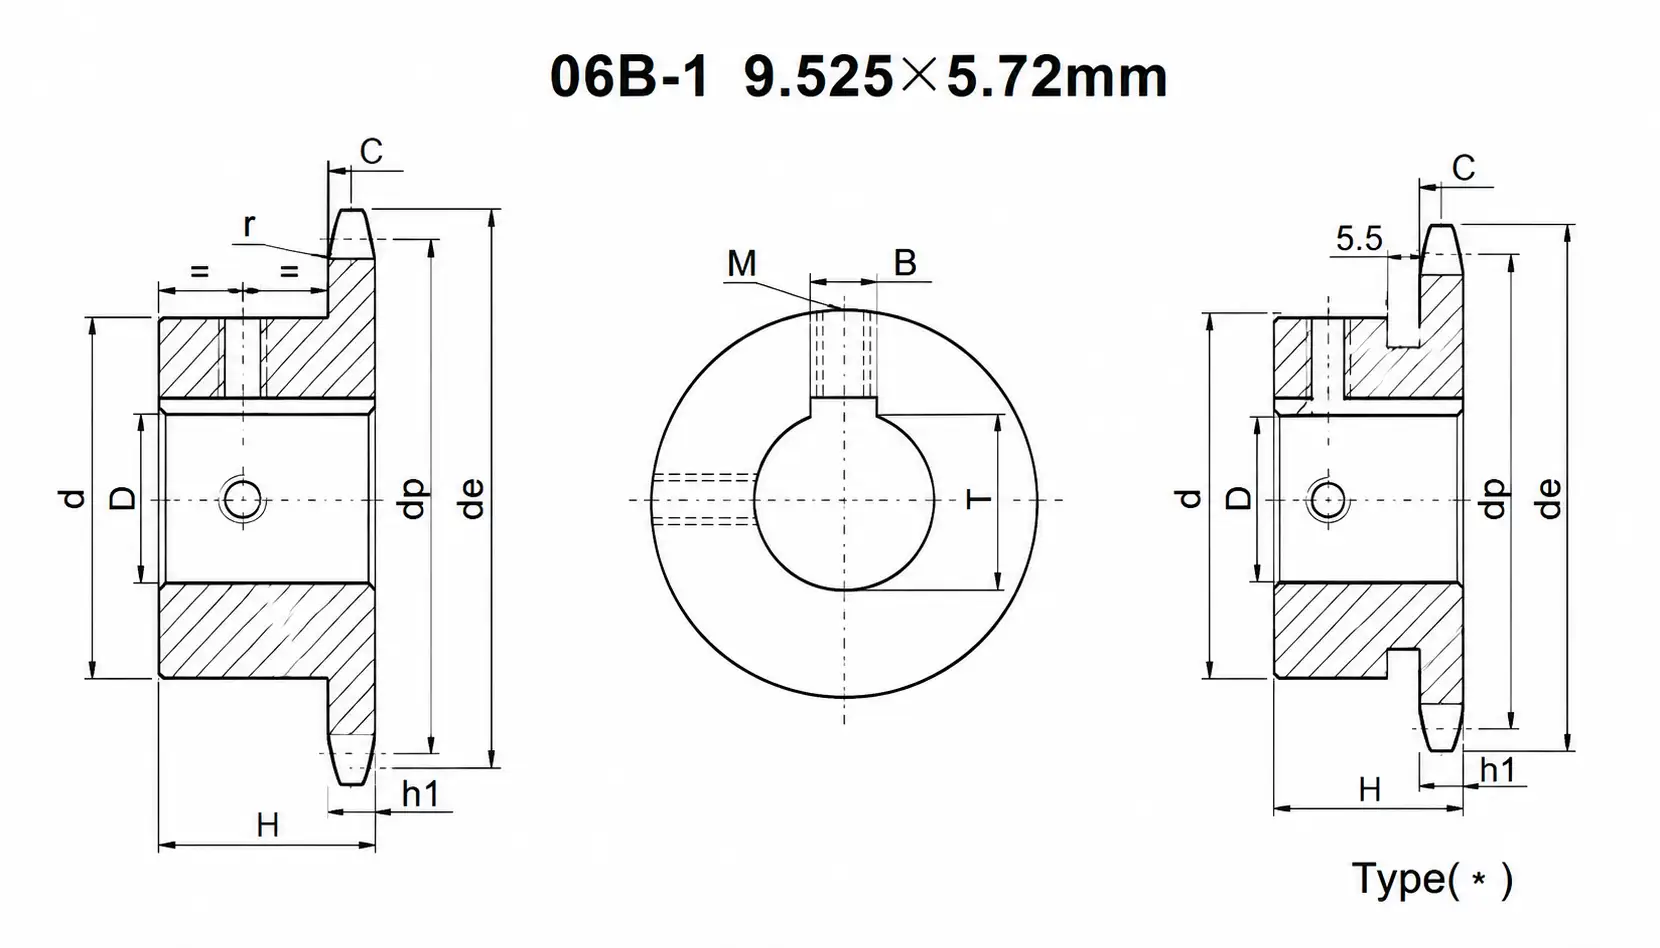
| Размер цепи | П (мм) | Зубы Z | де (мм) | дп (мм) | Диаметр цилиндра (мин., мм) | Максимальный диаметр отверстия (мм) | Шпоночный паз (мм) |
|---|---|---|---|---|---|---|---|
| 06B-1 | Шаг 9,525 мм | Диаметр ролика 6,35 мм | B1 5,72 мм | |||||||
| 06B-1 | 9.525 | 9 | 19.9 | 17.54 | 10 | 12 | 4×2,5 |
| 06B-1 | 9.525 | 11 | 23.6 | 21.30 | 10 | 14 | 4×2,5 |
| 06B-1 | 9.525 | 13 | 27.3 | 25.05 | 10 | 16 | 5×3.0 |
| 06B-1 | 9.525 | 15 | 31.0 | 28.86 | 10 | 18 | 5×3.0 |
| 06B-1 | 9.525 | 19 | 38.8 | 36.44 | 10 | 20 | 6×3,5 |
| 06B-1 | 9.525 | 25 | 50.2 | 47.87 | 10 | 25 | 8×4.0 |
| 08B-1 | Шаг 12,70 мм | Диаметр ролика 8,51 мм | B1 7,75 мм | |||||||
| 08B-1 | 12.70 | 11 | 30.0 | 27.78 | 12 | 18 | 5×3.0 |
| 08B-1 | 12.70 | 13 | 35.2 | 33.01 | 12 | 20 | 6×3,5 |
| 08B-1 | 12.70 | 17 | 45.2 | 43.05 | 12 | 25 | 8×4.0 |
| 08B-1 | 12.70 | 19 | 50.2 | 48.07 | 12 | 28 | 8×4.0 |
| 08B-1 | 12.70 | 25 | 65.0 | 63.11 | 15 | 35 | 10×5.0 |
| 08B-1 | 12.70 | 38 | 97.0 | 95.13 | 20 | 40 | 12×5.0 |
| 10B-1 | Шаг 15,875 мм | Диаметр ролика 10,16 мм | B1 9,65 мм | |||||||
| 10Б-1 | 15.875 | 11 | 37.6 | 35.09 | 15 | 22 | 6×3,5 |
| 10Б-1 | 15.875 | 17 | 57.0 | 54.70 | 15 | 32 | 10×5.0 |
| 10Б-1 | 15.875 | 25 | 82.0 | 79.76 | 20 | 45 | 14×5.5 |
| 12B-1 | Шаг 19,05 мм | Диаметр ролика 11,91 мм | B1 11,68 мм | |||||||
| 12Б-1 | 19.05 | 11 | 44.6 | 41.99 | 18 | 28 | 8×4.0 |
| 12Б-1 | 19.05 | 19 | 74.4 | 72.11 | 20 | 45 | 14×5.5 |
| 12Б-1 | 19.05 | 25 | 97.2 | 95.43 | 25 | 60 | 18×7.0 |
| 16B-1 | Шаг 25,40 мм | Диаметр ролика 15,88 мм | B1 15,70 мм | |||||||
| 16Б-1 | 25.40 | 11 | 58.8 | 55.86 | 22 | 38 | 10×5.0 |
| 16Б-1 | 25.40 | 19 | 98.5 | 96.13 | 28 | 60 | 18×7.0 |
| 16Б-1 | 25.40 | 25 | 128.4 | 127.00 | 35 | 80 | 22×9.0 |
| 20B-1 | Шаг 31,75 мм | Диаметр ролика 19,05 мм | B1 18,90 мм | |||||||
| 20Б-1 | 31.75 | 11 | 72.5 | 69.82 | 28 | 48 | 14×5.5 |
| 20Б-1 | 31.75 | 19 | 121.6 | 119.52 | 35 | 75 | 20×8.0 |
| 20Б-1 | 31.75 | 25 | 160.1 | 158.75 | 45 | 100 | 28×11.0 |
В таблице показано типичное количество зубьев для каждого размера цепи. Полный диапазон: Z=9 до Z=57 для 06B; Z=9 до Z=57 для 08B–16B; Z=9 до Z=38 для 20B. Доступны промежуточные значения количества зубьев — свяжитесь с нами, указав требуемое значение Z. Дуплексные (-2) и триплексные (-3) ступицы имеются в наличии для цепей 08B–16B с наиболее распространенным количеством зубьев.
Приложения
Приводы для замены в рамках технического обслуживания и ремонта
Основное применение готовых к установке звездочек — это замена в процессе технического обслуживания существующих приводов. Когда звездочка изнашивается, диаметр вала и размер шпоночного паза уже известны. Готовая к установке звездочка с правильным диаметром вала и количеством зубьев поставляется готовой к монтажу, что позволяет возобновить производство без механической обработки и минимизировать время простоя. Размеры 08B-1 и 10B-1 охватывают большинство европейских промышленных приводов.
OEM-производители изготавливают станки со стандартными валами.
Производители станков, использующие стандартные диаметры валов из каталога, могут значительно снизить себестоимость производства, приобретая готовые звездочки с отверстиями вместо заготовок ступиц, требующих индивидуальной расточки и нарезки шпоночных пазов. Для производственной партии из 50 станков, каждый с 4 позициями звездочек, использование готовых звездочек с отверстиями позволяет избежать 200 отдельных операций расточки и протяжки. Посетите наш сайт. категория продукции звездочек для всего ассортимента OEM-продукции.
Сервис сельскохозяйственной техники
Европейская сельскохозяйственная техника — зерноуборочные комбайны, пресс-подборщики, косилки, ворошилки и культиваторы — преимущественно использует цепи 08B и 10B в приводах жаток, молотилок и конвейеров. Большинство валов в этих машинах имеют диаметр 12–50 мм. Сервисные мастерские, имеющие в наличии звездочки с расширенным диаметром зубьев (13, 17, 19, 25 зубьев), могут выполнить большинство вызовов без механической обработки.
Чистовая расточка, стандартная расточка или коническая расточка — что выбрать?
| Критерий | Завершенная скважина | Стандартный диаметр канала ствола | Коническое отверстие |
|---|---|---|---|
| Требуется механическая обработка | Нет — готово к установке | Требуется отверстие, шпонка и установочный винт. | Только для бурения в буше — у поставщика оборудования для бурения в буше |
| Гибкость размеров вала | Ограничено размерами отверстий, указанными в каталоге. | Любой диаметр до максимального диаметра ступицы | Полный диапазон через бушборт |
| Скорость установки | Самое быстрое — минуты | Самый медленный — требует механической обработки. | Быстро — 3 винта |
| Демонтаж для технического обслуживания. | Снимите (возможно, потребуется съемник). | Снимите (возможно, потребуется съемник). | Без использования инструментов — извлечение с помощью 3 винтов. |
| себестоимость единицы продукции | Минимальная цена — без дополнительной обработки | Низкая стоимость (звездочки) + стоимость механической обработки | Стоимость звездочки + втулки |
| Лучше всего подходит для | Замена для технического обслуживания и ремонта, валы стандарта OEM. | Нестандартные валы, высокое значение Z. | Частые переключения, реверсивное движение |
Для приводов с частой заменой звездочек, ударными нагрузками или реверсивным режимом работы см. наш раздел Европейский диапазон конических звездочекДля нестандартных размеров валов см. стандартные европейские звездочки.
Соответствующие цепи и сопутствующие товары
Приводные цепи
Прецизионные роликовые цепи с коротким шагом серий A и B для передачи мощности. Шаг от 9,525 мм до 76,2 мм, от однорядных до трехрядных.
Цепи листьев
Подъемные цепи серий BL и LH для мачт вилочных погрузчиков и промышленных подъемных механизмов. Разрывная нагрузка от 11 кН до 1600+ кН.
Цепи из нержавеющей стали
Роликовые цепи из нержавеющей стали SUS304 и SUS316L для пищевой, фармацевтической и химической промышленности, а также для промывки моечными средствами.
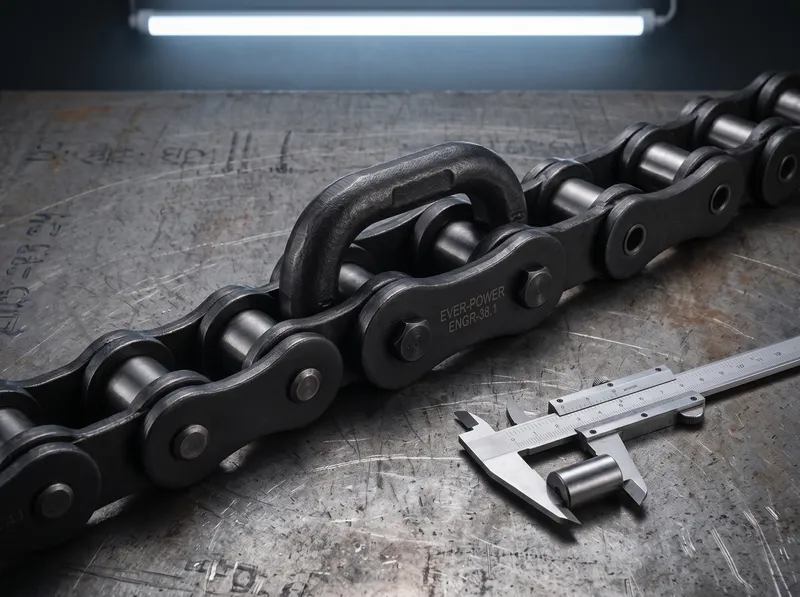
Инженерные цепи
Сварные стальные, литые и кованые цепи для тяжелых транспортных перевозок на цементных, сталелитейных, горнодобывающих и химических заводах.
Часто задаваемые вопросы
Часто задаваемые вопросы
Что говорят наши клиенты
★★★★★
«Мы обслуживаем 34 конвейера на двух площадках. Раньше у нас были заготовки для отверстий размеров 20B и 16B, и каждый раз мы их растачивали — на 2-3 дня уходило ожидание обработки. С готовыми звездочками Korea Ever-Power нужных нам размеров этап токарной обработки полностью исключен. Теперь мы можем заменить ведущую звездочку между сменами».
КБ, руководитель отдела технического обслуживания
Соединенное Королевство – добыча и производство заполнителей и разработка карьеров
★★★★★
«Мы производим от 80 до 100 упаковочных машин в год, все они используют цепь 08B-1 на валах диаметром 25 мм. Корейские звездочки Ever-Power с готовым отверстием 08B-1 диаметром 25 мм поставляются готовыми к установке. Мы заказали годовой запас четырех зубьев, которые используем — качество отличное, а допуск на диаметр отверстия всегда правильный».
Ф.В., инженер-технолог
Нидерланды – OEM-производитель упаковочного оборудования
★★★★★
«Мы обслуживаем зерноуборочные комбайны на протяжении всего сезона уборки урожая. Звездочки 10B-1 и 12B-1 с диаметром посадочного отверстия 25 и 30 мм покрывают большую часть наших потребностей в полевых условиях. На месте не требуется ремонтная мастерская — только шестигранный ключ, молоток и 20 минут на одну звездочку. Компания Korea Ever-Power отправляет заказы в тот же день для стандартных размеров».
ЛМ, руководитель сельскохозяйственной службы
Австралия – Сервис сельскохозяйственной техники
Детали
| Редактор | Cxm |
|---|
Похожие
-
Двойные звездочки для двух одинарных цепей, азиатский стандарт.
-
Стандартные звездочки и дисковые колеса, азиатский стандарт.
-
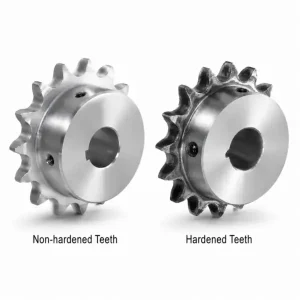
Звездочки с готовым отверстием, азиатский стандарт
-
Двухшаговые звездочки American Standard
-
Стальные звездочки с внутренним диаметром, американский стандарт
-
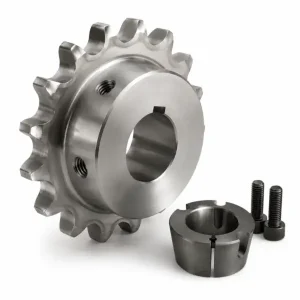
Конические звездочки, соответствующие европейскому стандарту | Коническая фиксация DIN 8187 ISO R606
-
Чугунные звездочки, европейский стандарт | GG22-GG25 DIN 8187, большой диаметр
-
Европейские стандартные звездочки и дисковые колеса | Однорядные, двухрядные, трехрядные DIN 8187


